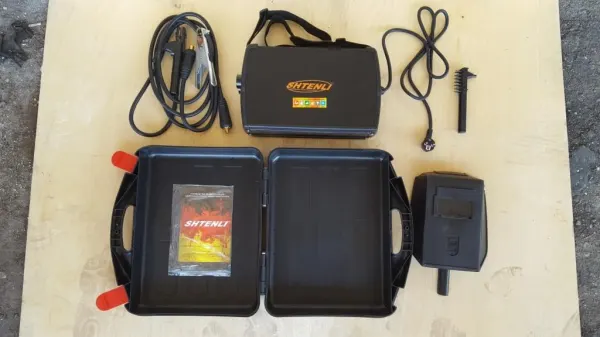
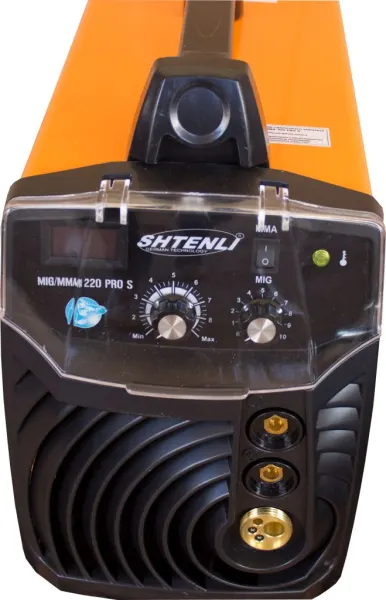
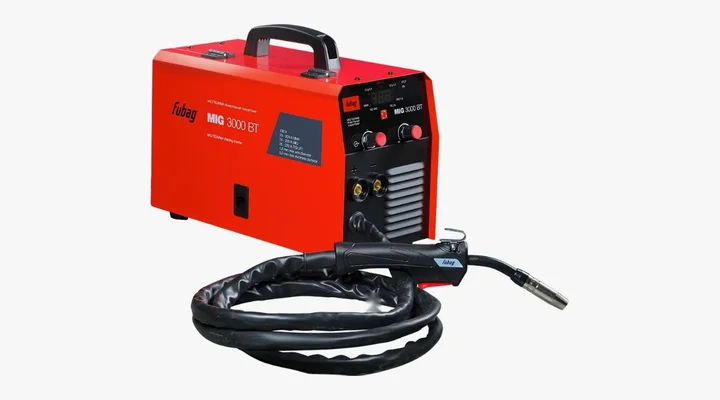
Сварочный аппарат работает как преобразователь: берет из розетки напряжение 220 или 380 В при небольшом токе и превращает его в 20–30 В при токе 50–250 А. Такой ток проходит через воздушный промежуток между электродом и деталью в виде дуги, нагревает ее до нескольких тысяч градусов и расплавляет металл. Кромки детали и материал электрода сливаются в общую ванну, которая при остывании становится швом. Различаются аппараты тем, каким способом они делают это преобразование и как подают присадочный металл.
Сварочная дуга: что происходит у конца электрода
Дуга — это устойчивый электрический разряд в ионизированном газе. Чтобы ее зажечь, электродом касаются детали: в момент короткого замыкания место контакта мгновенно разогревается, электрод отводят на 2–4 мм, и ток продолжает идти через раскаленный газ. Для этого на выходе аппарата нужно напряжение холостого хода 45–90 В, а при горении дуги оно падает до 20–30 В.
У ручного электрода есть обмазка. В дуге она сгорает, выделяет газ, который защищает расплав от кислорода и азота воздуха, и образует шлак. Шлак покрывает шов коркой и замедляет его остывание, поэтому после сварки его отбивают молотком.
Важна и внешняя характеристика источника. Для ручной сварки нужна падающая: когда сварщик немного отводит или приближает руку, длина дуги меняется, а ток почти не меняется. Без этого дуга то гасла бы, то превращалась в короткое замыкание.
Трансформаторный аппарат: классическая схема
Внутри стоит массивный магнитопровод из стальных пластин и две обмотки. Первичная подключена к сети, вторичная имеет меньше витков из толстого провода. Напряжение понижается пропорционально соотношению витков, а ток во столько же раз растет. Регулировку делают перемещением обмоток, подвижным шунтом или переключением отводов.
Такой аппарат дает переменный ток с частотой 50 Гц. Он очень простой и почти неубиваемый, но тяжелый — 30–60 кг для 200 А, сильно просаживает сеть и требует опыта: дуга на переменном токе менее стабильна. Чтобы получить постоянный ток, к трансформатору добавляют диодный выпрямитель, это уже сварочный выпрямитель.
Инвертор: как работает сварочный аппарат современного типа
Инверторный аппарат преобразует энергию в несколько ступеней.
- Сетевой выпрямитель и фильтр. 220 В переменного тока превращаются в постоянный около 310 В, конденсаторы сглаживают пульсации.
- Инвертор. Силовые транзисторы IGBT или MOSFET переключаются с частотой в десятки килогерц и превращают постоянный ток снова в переменный, но высокочастотный.
- Высокочастотный трансформатор. На такой частоте трансформатору нужен небольшой ферритовый сердечник, поэтому он размером с кулак, а не с ведро.
- Выходной выпрямитель и дроссель. Ток снова выпрямляется и сглаживается.
- Плата управления. Микросхема постоянно меряет ток и напряжение и подстраивает работу транзисторов, держа нужный режим и включая функции Hot Start, Arc Force и Anti-Stick.
Благодаря этому инвертор на 200 А весит 3–8 кг, лучше зажигает дугу, мягче варит и мирится с пониженным напряжением сети. Минус — электроника чувствительна к пыли, влаге и скачкам напряжения.
| Параметр | Трансформатор | Инвертор |
|---|---|---|
| Вес аппарата на 160–200 А | 30–60 кг | 3–8 кг |
| Род тока | Переменный, с выпрямителем постоянный | Постоянный |
| Зажигание и стабильность дуги | Требует навыка | Легкое, помогают функции |
| Работа при 180–190 В в сети | Заметно слабеет | Многие модели работают с ограничением тока |
| Чувствительность к пыли и влаге | Низкая | Выше, нужна очистка |
| Ремонт | Простой | Сервис с диагностикой плат |
Полуавтомат и аргонодуговой аппарат
Полуавтомат MIG/MAG использует тот же источник тока, обычно инверторный, но вместо штучного электрода подает через горелку непрерывную проволоку с катушки. Механизм подачи тянет проволоку со скоростью, которую выставляет сварщик, а через сопло горелки идет защитный газ: углекислота или смесь аргона с ней. Есть и порошковая проволока, которая защищает шов без баллона. Полуавтомату нужна жесткая характеристика: стабильное напряжение, а ток определяется скоростью подачи проволоки.
Аргонодуговая сварка TIG работает с неплавящимся вольфрамовым электродом. Дуга горит между вольфрамом и деталью в струе аргона, присадочный пруток подают второй рукой. Так варят нержавейку, тонкий металл и, на аппаратах с переменным током, алюминий.
Сколько электричества тянет аппарат: простой расчет
Мощность дуги равна току, умноженному на напряжение. При ручной сварке электродом 3 мм на токе 120 А напряжение дуги около 25 В:
- мощность дуги: 120 × 25 = 3 кВт;
- с учетом КПД инвертора около 85 процентов из сети потребуется примерно 3,5 кВт;
- ток в сети 220 В: 3500 / 220 ≈ 16 А.
При 160 А и электроде 4 мм картина такая: около 26 В на дуге, 4,2 кВт на дуге, около 5 кВт из сети и 22–23 А в розетке. Поэтому для аппаратов от 160 А советуют отдельную линию с автоматом 25 А и розеткой на 16 А только для коротких сварок с небольшим током. Для трансформатора те же цифры будут выше: его КПД и коэффициент мощности хуже. Точные данные смотрите в паспорте модели и при сомнениях консультируйтесь с электриком.
| Электрод | Ток, А | Ориентир потребления из сети инвертором |
|---|---|---|
| 2 мм | 50–70 | 1,5–2 кВт |
| 2,5 мм | 70–90 | 2–2,7 кВт |
| 3 мм | 90–130 | 2,7–4 кВт |
| 4 мм | 130–170 | 4–5,3 кВт |
Что это значит для покупателя
Понимая принцип работы, проще выбрать аппарат. Для дачи и гаража, где варят профтрубу, уголок и ворота, обычно хватает инвертора MMA на 160–200 А: он легкий, работает от бытовой сети и варит электродами 2–4 мм. Если нужно много тонкого металла, например кузов авто или каркас теплицы из трубы 20×20 со стенкой 1,5 мм, удобнее полуавтомат. Для нержавейки и алюминия — TIG.
Посмотрите сварочные инверторы и полуавтоматы в нашем каталоге: в карточках указаны диапазон тока, ПВ и допустимое напряжение сети, а по совместимости с вашей проводкой подскажет менеджер при оформлении заказа.