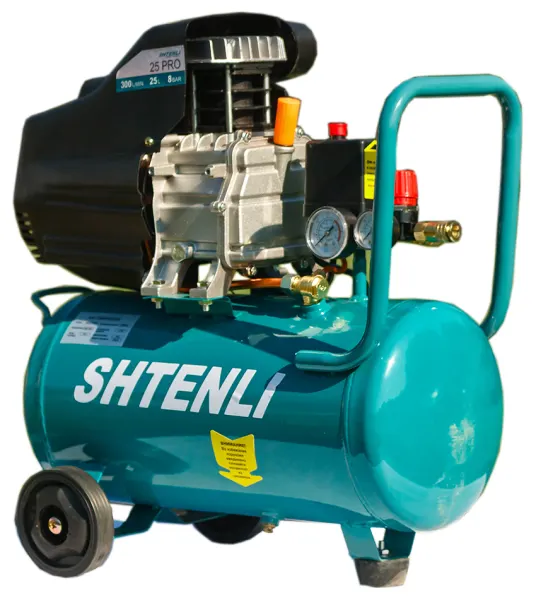
Производительность компрессора на входе и выходе — две разные цифры, и путаница между ними чаще всего приводит к покупке агрегата, который «не тянет» краскопульт или гайковерт. Ниже разберем, откуда берется разница, как пересчитать одну величину в другую и по какой из них выбирать оборудование под свои задачи.
Что означает производительность на входе
Производительность на входе — это объем атмосферного воздуха, который поршневая группа теоретически способна захватить за минуту. Ее вычисляют по рабочему объему цилиндров и частоте вращения вала, без учета потерь. Именно эту величину производители чаще всего выносят на коробку крупным шрифтом: 200, 260, 400 л/мин выглядят солидно.
На практике часть воздуха не доходит до ресивера. Причины:
- нагрев воздуха при сжатии — горячий газ занимает больший объем, и за такт в цилиндр попадает меньше массы;
- «мертвый» объем над поршнем — сжатый остаток расширяется обратно и мешает новому всасыванию;
- утечки через кольца и клапаны, которые растут по мере износа;
- сопротивление воздушного фильтра, особенно загрязненного.
Производительность на выходе и почему она важнее
Выходная производительность — это сколько сжатого воздуха, приведенного к атмосферному давлению, компрессор реально отдает в магистраль. Пневмоинструмент «видит» только эту цифру. Если в паспорте указан лишь вход, выход приходится оценивать самостоятельно через коэффициент.
| Тип агрегата | Отношение выход/вход | Пример: вход 400 л/мин |
|---|---|---|
| Коаксиальный поршневой (прямой привод) | 0,60–0,70 | 240–280 л/мин |
| Ременной поршневой, одноступенчатый | 0,70–0,80 | 280–320 л/мин |
| Ременной двухступенчатый | 0,75–0,85 | 300–340 л/мин |
| Винтовой | 0,85–0,95 | 340–380 л/мин |
Разброс объясняется оборотами: коаксиальные компрессоры крутятся быстрее, сильнее греются и теряют больше. У агрегатов с ременным приводом поршень движется медленнее, цилиндр лучше охлаждается, поэтому КПД наполнения выше.
Сколько воздуха потребляет пневмоинструмент
Расход инструмента указывают на его корпусе или в инструкции. Ориентировочные значения для популярных устройств:
| Инструмент | Расход, л/мин | Рабочее давление, бар |
|---|---|---|
| Продувочный пистолет | 60–150 | 4–6 |
| Пистолет для подкачки шин | 50–100 | до 8 |
| Краскопульт HVLP | 150–350 | 2–3,5 |
| Ударный гайковерт 1/2" | 110–300 | 6,3 |
| Пневмошлифмашина орбитальная | 250–400 | 6,3 |
| Пескоструйный пистолет | 300–500 | 5–8 |
Обратите внимание: шлифмашины и пескоструй работают непрерывно, а гайковерт — короткими импульсами. От характера работы зависит, насколько ресивер способен компенсировать нехватку производительности.
Как рассчитать нужный компрессор: пример
Задача: гараж, покраска деталей автомобиля краскопультом с расходом 250 л/мин, иногда — гайковерт.
- Берем самый «прожорливый» инструмент, работающий длительно, — краскопульт, 250 л/мин.
- Добавляем запас 25% на утечки в шланге, фитингах и износ: 250 × 1,25 ≈ 315 л/мин на выходе.
- Переводим в паспортную величину для коаксиальной модели: 315 / 0,65 ≈ 485 л/мин на входе. Для ременной: 315 / 0,75 ≈ 420 л/мин.
- Проверяем давление: краскопульту хватает 3–4 бар, любой бытовой агрегат на 8–10 бар подходит.
- Ресивер для покраски — от 50 л, чтобы сгладить пульсации и дать двигателю отдыхать.
Вывод: на коробке ищем не меньше 420–480 л/мин на входе либо 300+ л/мин честного выхода. Модель с надписью «260 л/мин» для такой работы не годится, хотя по рекламной цифре кажется близкой. Подходящие варианты удобно искать среди компрессоров с ресивером 50 литров и более крупных.
Влияние давления и ресивера
Производительность падает с ростом давления в ресивере: чем сильнее сжат воздух, тем меньше поршень успевает «протолкнуть» за такт. Поэтому выходные цифры у добросовестных производителей указывают при определенном противодавлении, обычно 6–7 бар.
Объем ресивера на производительность не влияет, он лишь накапливает запас. Большой бак позволяет коротко работать инструментом, который потребляет больше, чем выдает компрессор, — например, гайковертом. Но при длительной покраске или шлифовке бак быстро опустеет, и давление упадет ниже рабочего.
Проверить реальный выход своего агрегата можно простым замером. Опустошите ресивер, включите двигатель и засеките время, за которое давление поднимется, скажем, с 0 до 6 бар. Объем бака умножьте на 6 (прирост давления) и разделите на время в минутах. Для бака 50 л и 1,5 минуты получится 50 × 6 / 1,5 = 200 л/мин. Метод грубый, но хорошо показывает, насколько паспортная цифра расходится с действительностью.
Типичные ошибки при выборе
- Сравнивать вход одной модели с выходом другой. Уточняйте, какая цифра указана.
- Подбирать «впритык» к расходу инструмента — двигатель будет работать без пауз и перегреваться.
- Ориентироваться на объем ресивера вместо производительности.
- Забывать про длину и диаметр шланга: тонкий 15-метровый шланг заметно снижает поток.
- Подключать мощный агрегат к удлинителю малого сечения — двигатель не выходит на обороты, падает и производительность.
Чек-лист перед покупкой
- Выпишите расход и рабочее давление каждого инструмента.
- Определите, какие из них работают непрерывно.
- Посчитайте нужный выход с запасом 20–30%.
- Пересчитайте его в «паспортный» вход по коэффициенту для типа привода.
- Подберите ресивер под режим работы и проверьте сеть: 230 В хватает до 2,2–3 кВт, мощнее — 380 В.
Со временем производительность падает из-за износа колец и засорения фильтра; как это замедлить, рассказано в материале про обслуживание воздушного компрессора. А сравнить модели по реальным цифрам можно в разделе поршневых компрессоров — в фильтре каталога есть отдельные поля для входной и выходной производительности.