Почему прилипает электрод при сварке — пожалуй, главный вопрос начинающих. Только коснулся металла, а электрод намертво приварился, раскалился докрасна, и аппарат ушёл в защиту. Иногда дело в неопытности, но нередко виноваты режим, сеть или расходники. Разберём все типичные причины по порядку и способы их устранения.
Как происходит залипание
При поджиге электрод на мгновение замыкается на деталь. Если энергии хватает, кончик оплавляется, отрывается и между ним и металлом загорается дуга. Если энергии мало или электрод держат слишком близко, металл покрытия и стержня сплавляется с деталью — образуется короткое замыкание. Современные инверторы имеют функцию Anti-Stick: при залипании они снижают ток почти до нуля, чтобы электрод не перегрелся и его можно было отломить.
Почему так происходит и что делать
| Источник проблемы | Признаки | Способ устранения |
|---|---|---|
| Малый сварочный ток | залипает при каждом касании | добавить 10–20 А |
| Сырые электроды | дуга трещит, покрытие отслаивается | прокалить по паспорту пачки |
| Низкое напряжение сети | хуже вечером, у дальних розеток | короткий толстый удлинитель, сварка днём |
| Плохая масса | дуга гаснет, клемма греется | зачистить место под клемму |
| Ржавчина и краска | поджиг только на чистом участке | зачистить кромки до блеска |
| Слишком короткая дуга | электрод «утопает» в ванне | держать зазор около диаметра |
| Отключён Hot Start | залипает только на старте | включить или увеличить форсаж |
Техника поджига дуги
Стучать электродом о металл, как молотком, — неудачный способ: велик риск приварить его. Надёжнее поджигать дугу «чирканьем», как спичкой, по свариваемой поверхности рядом со стыком. Дальше:
- Чиркните концом электрода по металлу на 1–2 см.
- Как только вспыхнула дуга, сразу приподнимите электрод на 3–5 мм.
- Переведите его к началу шва и держите дугу длиной примерно с диаметр стержня.
- Плавно подавайте электрод вниз по мере сгорания, сохраняя постоянный зазор.
Если всё же прилип, не дёргайте держатель вверх — отломите электрод резким движением вбок. Аппарат с функцией Anti-Stick в этот момент безопасен.
Электроды и их состояние
Покрытие электродов гигроскопично: оно набирает влагу из воздуха. Пачка, пролежавшая зиму в холодном гараже или сарае, почти гарантированно даст залипание, брызги и поры. Электроды прокаливают в печи или специальном пенале:
- рутиловые МР-3, ОЗС-12 — 150–180 °С около часа;
- основные УОНИ 13/55 — 250–300 °С один-два часа;
- после прокалки их держат в тепле и используют в течение нескольких дней.
Обращайте внимание и на сам кончик: если покрытие обломано, а металл стержня торчит наружу, поджиг становится тяжёлым. Такой огарок лучше сбить о край стола. Ещё один момент — диаметр: электрод 4 мм на аппарате, который выдаёт максимум 160 А, будет залипать постоянно, особенно при просадке сети. Для бытовой сварки на 200-амперном инверторе удобнее «тройка».
Сеть и подключение
Проблему часто создаёт не аппарат, а питание. При напряжении ниже 190 В инвертор не выдаёт установленный ток, хотя на дисплее цифра прежняя. В частных домах Минского района вечерние просадки обычны, поэтому проверьте напряжение мультиметром. Используйте удлинитель 2,5–4 мм², не оставляйте его свёрнутым на катушке. Клемму массы крепите не на ржавую поверхность, а на зачищенный металл рядом со швом.
Итог
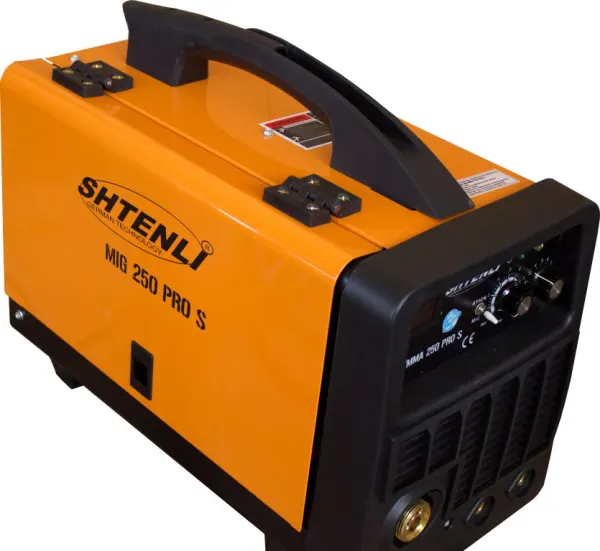
Электрод прилипает из-за малого тока, сырого покрытия, просадок напряжения, плохой массы или неправильного поджига. Начните с увеличения тока и сухих электродов — это решает большинство случаев. Инверторы с Hot Start и Anti-Stick, например Shtenli MMA-250 PRO, облегчают поджиг; посмотреть их можно в разделе сварочных инверторов.