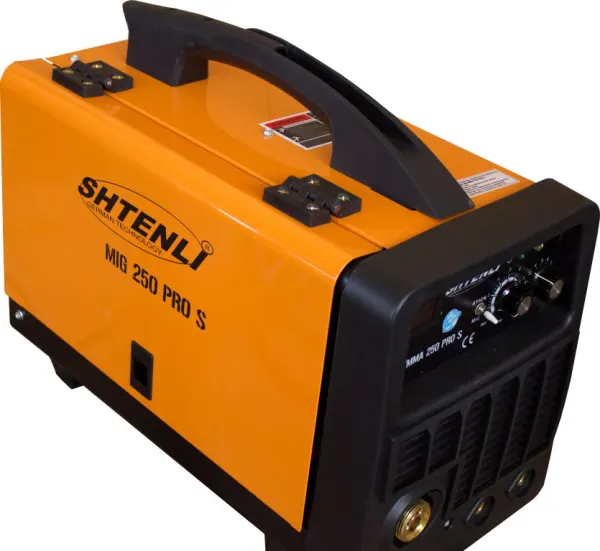
Какие электроды для инвертора купить, задумывается почти каждый, кто только что принёс домой сварочный аппарат. От выбора стержня зависит, насколько легко будет поджечь дугу, сколько брызг полетит, придётся ли отбивать шлак кувалдой и выдержит ли шов нагрузку. Хорошая новость: инвертор работает на постоянном токе и подходит практически для любых штучных электродов. Осталось разобраться в типах покрытия и диаметрах.
Типы покрытия
Свойства электрода определяет обмазка. Для сварки обычной углеродистой стали дома и на даче чаще всего встречаются два вида.
Рутиловое покрытие (буква R в маркировке) — самый дружелюбный к новичку вариант. Дуга зажигается с первого касания, горит мягко, шов формируется аккуратный, шлак отходит сам при остывании. Подходят для ворот, оград, каркасов, всего, что не несёт серьёзных нагрузок. Типичные марки — АНО-4, АНО-21, МР-3, ОК-46.
Основное покрытие (буква B) — выбор для ответственных конструкций: рам прицепов, несущих балок, деталей, работающих на удар и мороз. Шов получается пластичным и прочным, с низким содержанием водорода. Но такие стержни капризнее: требуют обратной полярности, короткой дуги, чистого металла и обязательной прокалки. Самый известный представитель — УОНИ 13/55.
Встречаются также целлюлозные и кислые электроды, но в быту они используются редко.
Диаметр под толщину металла
Чем толще деталь, тем толще стержень и выше ток. Ниже — ориентировочная таблица для сварки в нижнем положении.
| Толщина металла | Диаметр электрода | Ток для рутила | Ток для УОНИ |
|---|---|---|---|
| 1,5–2 мм | 2,0 мм | 50–70 А | 50–60 А |
| 2–3 мм | 2,5 мм | 70–90 А | 60–80 А |
| 3–5 мм | 3 мм | 90–130 А | 80–110 А |
| 5–8 мм | 4 мм | 130–180 А | 120–160 А |
| от 8 мм | 5 мм | 170–230 А | 160–210 А |
Для вертикальных и потолочных швов ток снижают на 10–20%, чтобы металл не стекал из ванны. Самые ходовые на даче диаметры — 2,5 и 3 мм; под «четвёрку» нужен инвертор с запасом, от 200–250 А.
Полярность подключения
Инвертор позволяет выбрать, куда подключить держак. Прямая полярность (держак на минус) даёт больше тепла детали и подходит для толстого металла рутиловыми стержнями. Обратная (держак на плюс) сильнее греет электрод, меньше прожигает тонкий лист и обязательна для большинства основных марок. Точную схему всегда указывают на пачке.
Хранение и прокалка
Обмазка впитывает влагу, а отсыревший электрод плохо поджигается, «стреляет» и оставляет поры. Несколько правил продлят жизнь стержням:
- храните пачки в сухом отапливаемом помещении, а не в холодном сарае;
- вскрытую упаковку убирайте в пакет с зип-замком или пенал;
- перед работой прокаливайте основные электроды по режиму с пачки, обычно 250–350 °C в течение часа;
- рутиловые при подозрении на влагу достаточно просушить при 100–150 °C;
- не прокаливайте одну партию больше двух-трёх раз — покрытие начнёт осыпаться.
Для дома подойдёт пенал-термос или старая духовка, которой не жалко.
Как не ошибиться при покупке
Обращайте внимание на целостность обмазки: трещины и сколы дадут нестабильную дугу. Покрытие должно быть равномерным по толщине, а торец со стороны поджига — открытым. Не берите пачки, которые долго лежали на открытом складе, особенно осенью в нашем влажном климате.
Итог
Для бытовых работ берите рутиловые электроды 2,5–3 мм, а для нагруженных конструкций — основные УОНИ 13/55 с прокалкой. Аппарат под нужный диаметр найдётся среди сварочных инверторов; под электроды 4–5 мм смотрите подборку моделей от 250 А.