Как варить инвертором для начинающих — тема, с которой стоит разобраться ещё до первого касания электродом металла. Инвертор прощает многое: он поддерживает дугу, помогает с поджигом, не даёт электроду прилипать. Но ровный прочный шов получается только тогда, когда понятны базовые движения. Ниже — пошаговый разбор от подготовки до зачистки.
Рабочее место и защита
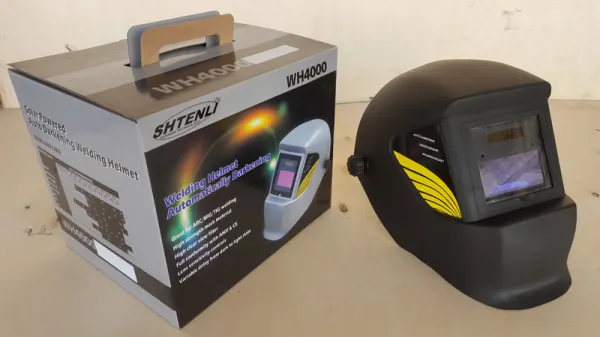
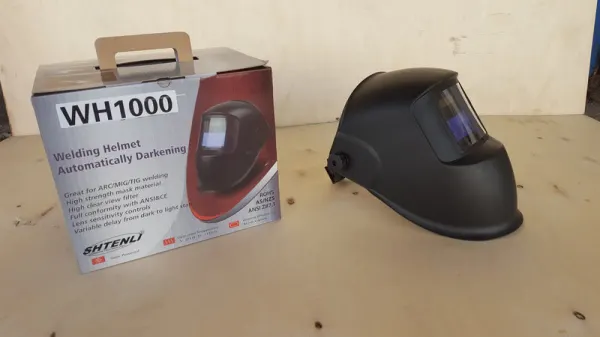
Сварка начинается с безопасности. Уберите из зоны работы всё горючее: опилки, ветошь, канистры с бензином. Рядом держите ведро с водой или огнетушитель. Одежда — плотная хлопковая или брезентовая куртка без синтетики, кожаные краги и закрытая обувь. Маска с автоматическим светофильтром избавит от необходимости поднимать щиток перед каждым поджигом, а значит, вы не сдвинете электрод в последний момент.
Работайте на устойчивом металлическом столе или верстаке. Если варите в гараже, обеспечьте приток воздуха: дым от обмазки неприятен и вреден.
Подготовка металла
Кромки деталей зачищают болгаркой с лепестковым кругом до чистого металла на 15–20 мм в каждую сторону. Ржавчина, краска и масло дают поры и мешают дуге. Детали толщиной больше 4 мм при сварке встык полезно разделать — снять фаску, чтобы шов проварился на всю глубину. Клемму массы крепят на зачищенный участок рядом со швом, не дальше чем нужно: плохой контакт — частая причина «прыгающей» дуги.
Настройка тока
Начальный ток берут по диаметру электрода: около 30–35 А на миллиметр. Дальше подстраивают по поведению ванны.
| Признак | Причина | Что сделать |
|---|---|---|
| Электрод залипает, дуга гаснет | ток мал | прибавить 10–15 А |
| Сильные брызги, прожоги | ток велик | убавить 10–15 А |
| Узкий высокий валик | ток мал или ведёте быстро | добавить ток, замедлиться |
| Широкая ванна, металл течёт | перегрев | снизить ток, ускориться |
Для первых упражнений удобно взять обрезки толщиной 3–4 мм и электрод 3 мм на 90–100 А.
Поджиг дуги
Есть два способа. Чирканье — электрод проводят по металлу, как спичкой по коробку, и сразу приподнимают на 2–3 мм. Подходит новичкам и сырым электродам. Постукивание — электрод касается детали коротким движением вверх-вниз; способ точнее, его используют в узких местах. Функция Hot Start в инверторе на долю секунды повышает ток и облегчает этот момент. Если электрод всё-таки прилип, резко покачайте его в сторону — Anti-Stick уже снизил ток, и стержень не перегреется.
Ведение электрода
Чтобы получить ровный валик, следите сразу за несколькими вещами:
- длина дуги примерно равна диаметру электрода — по звуку это ровное шипение без хлопков;
- наклон 60–70° к поверхности в сторону движения («углом назад»);
- скорость постоянная: ванна должна успевать заполнять кромки, но не растекаться;
- по мере сгорания электрод плавно подаётся вниз, компенсируя укорочение;
- для широкого шва применяют колебания — «ёлочку», полумесяц или зигзаг.
Шов заканчивают, задержав электрод на секунду над кратером, чтобы заполнить его, и только потом отводят дугу.
Ошибки новичков
Самые частые промахи: длинная дуга, из-за которой шов получается пористым и с брызгами; рывки руки; сварка по грязному металлу; попытка сразу варить вертикальный шов. Начните с нижнего положения, сделайте несколько десятков валиков на пластине, затем переходите к стыковым и угловым соединениям. После каждого шва отбивайте шлак и смотрите на чешуйки: равномерные полукружия — признак правильного режима.
Итог
Освоить сварку инвертором реально за несколько вечеров практики: чистый металл, правильный ток, короткая дуга и спокойная рука. Для учёбы подойдёт аппарат из раздела сварочных инверторов с функциями Hot Start и Anti-Stick, а защиту глаз лучше сразу взять из подборки масок хамелеон.