Как варить вертикальный шов электродом — навык, без которого не обойтись при установке столбов, ворот, стоек навеса и ремонте рамы прямо на месте. В нижнем положении ванна лежит спокойно, а на вертикали жидкий металл под собственным весом стремится стечь вниз, образуя наплывы и капли. Справиться с этим помогают три вещи: правильный ток, направление ведения и характер движений электродом.
Почему вертикаль сложнее нижнего шва
Сварочная ванна удерживается силой поверхностного натяжения и давлением дуги. Если ванна слишком большая и горячая, удержать её не получится. Поэтому на вертикали стараются уменьшить объём жидкого металла: снижают ток, используют электроды меньшего диаметра, держат короткую дугу и дают металлу кристаллизоваться между движениями.
Снизу вверх или сверху вниз
Направление выбирают по толщине металла и требованиям к прочности.
| Параметр | Снизу вверх | Сверху вниз |
|---|---|---|
| Толщина металла | от 4 мм | до 3 мм |
| Провар | глубокий, надёжный | неглубокий |
| Скорость | медленно | быстро |
| Риск прожога | выше на тонком металле | минимальный |
| Угол электрода | 60–80° к шву, кончиком вверх | 45–60°, кончиком вверх |
| Типичная работа | рамы, столбы, несущие узлы | профтруба, тонкий лист, заборы |
Для ответственных соединений почти всегда варят снизу вверх: металл ложится на уже застывший валик, как на полку, и кромки проплавляются полностью. Метод сверху вниз выбирают, когда важно не прожечь тонкую стенку.
Ток и электроды для вертикального шва
Ток уменьшают на 10–20 % относительно нижнего положения. Для электрода 2,5 мм это около 60–75 А, для 3 мм — 80–100 А, для 4 мм — 120–140 А. Удобнее всего работать «тройкой»: «четвёрка» даёт слишком большую ванну, которую трудно удержать.
Хорошо ведут себя на вертикали электроды с быстро застывающим шлаком. Рутиловые МР-3, ОЗС-12 и АНО-21 прощают ошибки и подходят новичкам. Основные УОНИ 13/55 дают более прочный шов, но требуют короткой дуги и сухого покрытия.
Техника движений снизу вверх
Поджигают дугу внизу стыка и формируют небольшую «полочку» — первую застывшую точку, на которую будет опираться ванна. Дальше используют колебательные движения:
- «Ёлочка». Электрод ведут зигзагом с наклоном вверх, на краях задерживают на долю секунды, чтобы проплавить кромки.
- Треугольник. Подходит для угловых и толстых швов: движение по треугольнику создаёт широкую опору для ванны.
- Короткие шаги «вверх-вниз». Электрод отводят вверх на 5–10 мм, давая ванне подстыть, и возвращают в неё. Хороший приём для начинающих.
Дугу держите короткой, не длиннее диаметра стержня. Длинная дуга перегревает металл и разбрызгивает его.
Техника сверху вниз
На тонком профиле поджигают дугу вверху, наклоняют электрод кончиком вверх и ведут вниз без поперечных колебаний, достаточно быстро, чтобы ванна не обгоняла электрод. Если жидкий металл начал стекать вперёд дуги, ускорьтесь или уменьшите ток.
Типичные ошибки
- Ток как для нижнего шва — металл стекает каплями.
- Длинная дуга и большой угол электрода — подрезы по краям.
- Слишком быстрое движение вверх — шов узкий, с непроваром кромок.
- Отсутствие задержки по краям — валик выпуклый, по бокам канавки.
- Попытка варить вертикаль «четвёркой» на аппарате без запаса по току.
Итог
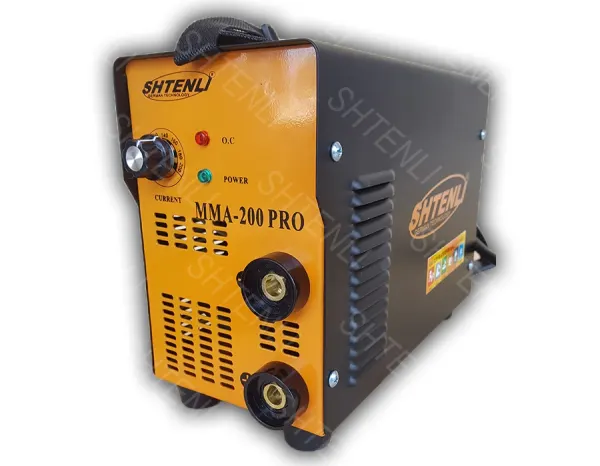
Вертикальный шов электродом варят на сниженном токе и короткой дугой: толстый металл снизу вверх «ёлочкой» или треугольником, тонкий — сверху вниз без колебаний. Потренируйтесь на обрезках, закреплённых вертикально в тисках. Инверторы с плавной регулировкой тока и Arc Force, удерживающим дугу, есть в каталоге инверторов; для начала хватит модели уровня Shtenli MMA-200 PRO.