Как варить тонкий металл инвертором — один из самых частых вопросов у владельцев гаражей и дач: нужно заварить порог автомобиля, бочку, дверцу печки или кожух из листа 1–2 мм, а электрод оставляет дыры одну за другой. Ручная дуговая сварка действительно не лучший способ для жести, но с правильным током, электродами и техникой результат получается вполне приличным.
Почему тонкий лист прожигается
Дуга MMA концентрирует много тепла в маленькой точке. Металл толщиной 1–2 мм не успевает отводить это тепло и проплавляется насквозь. Вторая проблема — коробление: при нагреве лист расширяется, а при остывании тянет его волной. Поэтому задача сварщика — ввести в металл минимум энергии, достаточный для сплавления кромок.
Ток и электроды для тонкого металла
Чем тоньше металл, тем меньше диаметр электрода и ток. Большинство бытовых инверторов стабильно держат дугу от 20–30 А, этого хватает для листа от 1 мм.
| Толщина листа | Диаметр электрода | Ток, А | Приём |
|---|---|---|---|
| 0,8–1 мм | 1,6 мм | 25–40 | точки с паузами, подкладка |
| 1–1,5 мм | 1,6–2 мм | 35–55 | прерывистая дуга |
| 1,5–2 мм | 2–2,5 мм | 50–75 | короткие швы 1–2 см |
| 2–3 мм | 2,5 (реже 3) мм | 70–90 | непрерывный шов с наклоном |
Для жести подходят электроды с рутиловым покрытием (типа МР-3, ОЗС-12): они легко поджигаются на малом токе и дают мягкую дугу. Основные электроды УОНИ на 30–40 А капризны и для такой работы неудобны.
Техника сварки без прожогов
Главный принцип — не держать дугу на одном месте. Рабочие приёмы:
- Прерывистая дуга. Зажгли, сформировали точку 3–5 мм, оборвали, через секунду поставили следующую с перекрытием. Шов получается из «чешуек».
- Электрод углом вперёд. Наклон 30–45° в сторону движения направляет тепло на уже наплавленный металл, а не в сам лист.
- Короткая дуга. Длина не больше диаметра электрода, иначе зона нагрева расширяется.
- Вертикальный шов сверху вниз. Ванна стекает быстрее, металл меньше перегревается.
- Обратная полярность. «Плюс» на электроде, «минус» на детали — на изделие приходится меньше тепла.
Перед сваркой стыкуемые кромки обязательно прихватывают через каждые 3–5 см, иначе лист разведёт уже после первого сантиметра шва.
Подкладки, теплоотвод и подготовка
Медная пластина или кусок медной трубы, прижатые с обратной стороны стыка, забирают лишнее тепло и не дают ванне провалиться. Медь со сталью не сваривается, поэтому подкладку легко снять. Для бамперов и порогов используют мокрую тряпку рядом со швом — она ограничивает распространение нагрева.
Кромки зачистите до блеска на 1–2 см: ржавчина и краска заставляют поднимать ток, а значит, увеличивают риск прожога. Зазор между листами держите минимальным, 0–0,5 мм. Если дыра всё же появилась, не пытайтесь заварить её сразу — дайте металлу остыть и заполняйте отверстие по кругу, от краёв к центру.
Когда лучше взять полуавтомат
Если тонкий металл — основная работа (кузовной ремонт, вентиляция, тонкостенный профиль), удобнее полуавтомат с проволокой 0,6–0,8 мм в среде защитного газа. Он варит на 30–50 А аккуратно и почти без коробления. Инвертор оставьте для толстых деталей, ржавых конструкций и работы на улице.
Итог
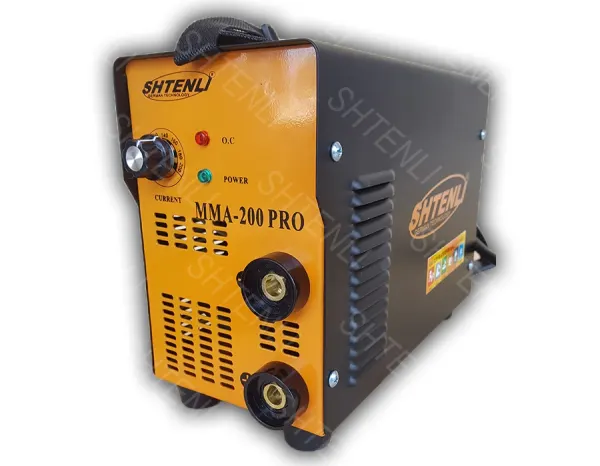
Тонкий металл инвертором варят малым током, электродами 1,6–2,5 мм, прерывистой дугой и с частыми прихватками. Для такой работы подойдёт любой аппарат с плавной регулировкой от 20–30 А — например, Shtenli MMA-200 PRO из раздела сварочных инверторов. Если планируете много кузовных работ, посмотрите полуавтоматы.