Настройка сварочного полуавтомата пугает новичков больше, чем сама сварка: на панели несколько ручек, а в инструкции — общие слова. На деле нужно согласовать всего два электрических параметра и расход защитного газа. Ниже — порядок действий, стартовая таблица режимов и признаки, по которым режим доводят на пробной пластине.
Что регулируется на полуавтомате
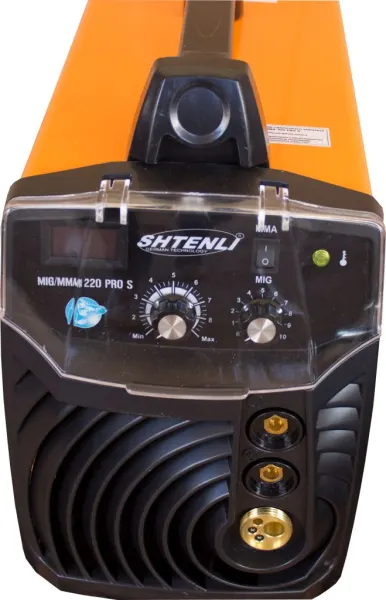
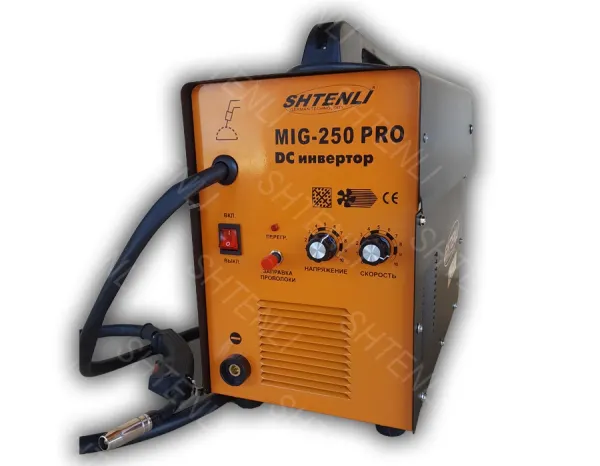
У классического MIG-аппарата главная ручка — напряжение дуги. Оно отвечает за длину дуги и форму валика: при низком напряжении шов узкий и выпуклый, при высоком — плоский и широкий. Вторая ручка — скорость подачи проволоки. Чем быстрее проволока идёт в ванну, тем больше ток, глубже провар и выше производительность.
На многих бытовых моделях есть ещё индуктивность (сглаживает дугу и уменьшает брызги) и синергетический режим, где аппарат сам подбирает подачу под выбранное напряжение. Но даже синергетику полезно понимать вручную, чтобы корректировать её под свою проволоку и сеть.
Стартовые режимы по толщине металла
Цифры ниже — отправная точка для низкоуглеродистой стали, углекислоты или смеси Ar+CO₂ и сварки в нижнем положении. Реальные значения зависят от аппарата, длины кабеля и напряжения в розетке.
| Сталь, мм | Проволока, мм | Напряжение, В | Ток (ориентир), А | Газ, л/мин |
|---|---|---|---|---|
| 0,8–1 | 0,6 или 0,8 | 15–16 | 40–60 | 7–8 |
| 1,5–2 | 0,8 | 17–18 | 70–100 | 8–10 |
| 3–4 | 0,8 либо 1,0 | 18–20 | 110–150 | 10–12 |
| 5–6 | 1,0 | 21–23 | 160–200 | 12–14 |
| от 8 | 1,0 или 1,2 | 23–26 | 200–250 | 14–16 |
Для толщин от 6 мм бытовой аппарат на 160–180 А быстро упирается в продолжительность включения, поэтому такие задачи удобнее решать моделями из подборки полуавтоматов на 250 А.
Пошаговая настройка
- Выставьте полярность: для сплошной проволоки в газе горелка подключается к «плюсу», для порошковой без газа — к «минусу».
- Проверьте, что ролик подающего механизма и наконечник соответствуют диаметру проволоки.
- Откройте баллон и задайте расход на редукторе по таблице, на сквозняке добавьте 2–3 л/мин.
- Поставьте напряжение по толщине металла, подачу — примерно в середину шкалы.
- Проведите короткий шов 5–7 см на обрезке того же металла.
- Меняйте подачу небольшими шагами, оставляя напряжение, пока звук и вид валика не станут правильными.
Как понять, что режим подобран
Опытные сварщики настраивают полуавтомат на слух. Правильная дуга звучит как ровное шипение или потрескивание жарящегося сала. Если проволока упирается в металл, слышен частый треск, горелку «отталкивает» — подача велика или напряжение мало. Если дуга длинная, проволока оплавляется каплей на конце и шумит с хлопками — подачу нужно добавить или убавить вольты.
Смотрите и на валик. Высокий и узкий шов без растекания по краям говорит о нехватке напряжения. Плоский шов с подрезами и прожогами — о его избытке. Много крупных брызг обычно связано с несогласованностью подачи и вольт либо с нехваткой газа.
Частые ошибки при настройке
- слишком сильный прижим роликов, из-за которого мягкая проволока сминается;
- вылет проволоки больше 15 мм — дуга становится нестабильной;
- расход газа 20 л/мин и выше: поток завихряется и подсасывает воздух;
- тонкий удлинитель, на котором теряется напряжение, особенно в частном доме под Минском при вечерних просадках;
- забытая смена полярности после работы порошковой проволокой.
Итог
Настройка сварочного полуавтомата — это подбор пары «напряжение + подача» под толщину металла и диаметр проволоки с последующей доводкой на обрезке. Запишите удачные режимы прямо на корпус маркером — в следующий раз на настройку уйдёт минута. Аппараты с понятной регулировкой для гаража и дачи собраны в разделе сварочных полуавтоматов.