Вопрос, как варить горизонтальный шов электродом, возникает, когда деталь нельзя перевернуть: стенка бака, обечайка бочки, стык трубы на стойке или пояс металлического каркаса. Горизонтальный шов на вертикальной поверхности считается промежуточным по сложности — проще потолочного, но капризнее нижнего. Расплав под действием силы тяжести стремится стечь на нижнюю кромку, и задача сварщика — удержать его в разделке.
Чем горизонтальный шов отличается от других положений
В нижнем положении ванна лежит в «корыте» и не стекает. В вертикальном она сползает вдоль шва, и это компенсируют движением снизу вверх. В горизонтальном металл тянет поперек шва: верхняя кромка остается с подрезом, а на нижней образуется наплыв. Поэтому все приемы направлены на то, чтобы прижать ванну к верхней детали.
| Положение | Куда стекает металл | Снижение тока от нижнего | Типовой дефект |
|---|---|---|---|
| Нижнее | никуда | — | непровар при спешке |
| Горизонтальное | на нижнюю кромку | 10–15% | подрез сверху, наплыв снизу |
| Вертикальное | вдоль шва вниз | 10–20% | натеки, «сосульки» |
| Потолочное | вниз, из разделки | 15–20% | капли, непровар корня |
Угол электрода и длина дуги
Электрод держат почти перпендикулярно стенке: 70–80° в вертикальной плоскости, острием немного вниз. По ходу шва дают наклон 10–15° «углом назад», то есть дуга тянет ванну за собой. Длина дуги — минимальная, примерно равна половине диаметра стержня. Длинная дуга в этом положении сразу дает брызги и стекание.
Сила тока для электрода 3 мм в нижнем положении обычно 100–120 А. Для горизонтального шва ставят около 90–100 А. Пример расчета: при стыке листов 4 мм и рекомендуемых 110 А для нижнего положения уменьшаем ток на 12%: 110 × 0,88 ≈ 97 А. Начните с этого значения и корректируйте на 5 А по поведению ванны.
Движения электродом
На тонком металле до 3 мм хватает ниточного валика без поперечных колебаний: дуга идет ровно, электрод чуть упирается в верхнюю кромку. На толщине 4–5 мм используют косые колебания — короткое движение снизу вверх под углом 45°, задержка у верхней кромки, быстрый возврат вниз. Получается рисунок, похожий на наклонные запятые.
Основные правила:
- задерживайте дугу на верхней кромке, по нижней проходите быстрее;
- не делайте широкий валик — ширина не больше 2–3 диаметров электрода;
- при наплыве снизу сокращайте дугу и уменьшайте ток;
- начинайте шов с хорошо прогретого места, кратер заводите обратно на валик.
Разделка кромок и многопроходная сварка
На металле от 6 мм горизонтальный стык варят в несколько проходов. Кромки готовят не симметрично, как в нижнем положении, а скашивают только верхнюю деталь под 45–50°, нижнюю оставляют прямой. Нижняя кромка служит полочкой, на которую опирается расплав.
| Толщина металла | Разделка | Число проходов | Электрод |
|---|---|---|---|
| 2–3 мм | без разделки, зазор 1 мм | 1 | 2–2,5 мм |
| 4–5 мм | без разделки или скос верхней кромки | 1–2 | 3 мм |
| 6–8 мм | скос верхней кромки 45° | 3–4 | 3 мм корень, 4 мм заполнение |
| 10–12 мм | К-образная, скос верхней | 5–7 | 3–4 мм |
Валики кладут снизу вверх: первый корневой, затем каждый следующий частично перекрывает предыдущий на треть ширины. Шлак после каждого прохода отбивают полностью — шлаковые включения в горизонтальном шве встречаются особенно часто.
Какой аппарат удобнее
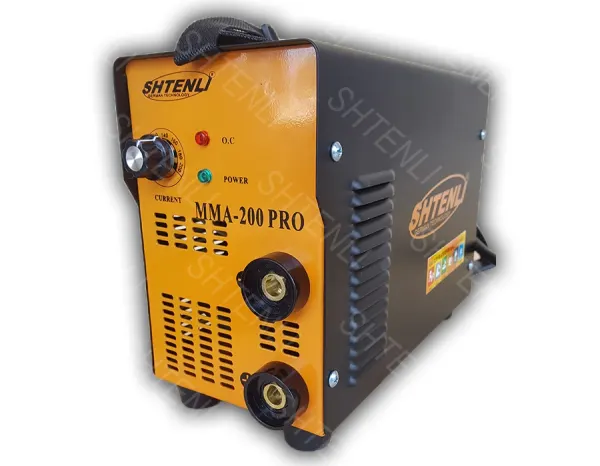
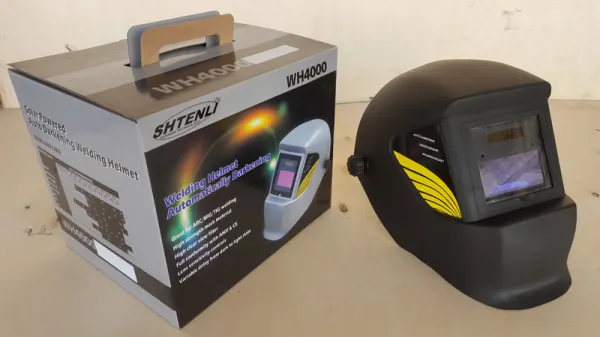
Для отработки положения подойдет инвертор с плавной регулировкой и функцией горячего старта. Shtenli MMA-200 PRO позволяет выставить ток по шкале с шагом в несколько ампер, Аврора Динамика 200 Адаптив и Solaris MMA-205i тоже рассчитаны на 200 А и работают с электродами до 4 мм. Сравнить другие модели можно в подборке сварочных инверторов. Так как горизонтальный шов смотрят сбоку, важно хорошо видеть ванну: маска с регулировкой чувствительности, например WH 4000, не будет сбрасывать затемнение, если датчик частично закрыт деталью.
Как тренироваться
Приварите к верстаку вертикальную пластину 5 мм и прокладывайте на ней параллельные валики снизу вверх. Начните с ниточных, потом переходите к колебаниям. Через 10–15 электродов рука привыкнет к углу, и наплыв снизу перестанет появляться. Следующий шаг — стык двух пластин с зазором 1,5 мм.
Разбор частых проблем
Если верхняя кромка подрезана канавкой, значит, дуга проходила по ней слишком быстро или угол был задран вверх. Если валик получился горбатым и узким, ток мал или скорость низкая. Поры по всей длине чаще всего говорят о сырых электродах либо о сквозняке во дворе, который сдувает газовую защиту покрытия. Мелкие брызги вдоль шва — признак слишком длинной дуги. Каждый такой признак удобно отрабатывать по одному, меняя только один параметр за раз.
Итог
Горизонтальный шов держится на трех правилах: короткая дуга, ток на 10–15% ниже обычного и задержка на верхней кромке. На толстом металле скашивайте только верхнюю деталь и наращивайте шов узкими валиками снизу вверх. Немного практики на обрезках — и такое соединение перестанет пугать.