Чтобы разобраться, как варить угловой шов электродом, важно понять, что именно такие соединения составляют большую часть домашних работ. Полка к стойке стеллажа, ножки верстака, ребра жесткости мангала, уголок к швеллеру — почти везде это тавр или угол, а не стык. Угловой шов прощает неточную подгонку кромок, но требует правильного направления дуги: металл должен проплавить вершину угла, а не лечь сверху валиком.
Виды соединений с угловым швом
Угловой шов (по ГОСТ 5264 его обозначают как Т — тавровый, У — угловой, Н — нахлесточный) накладывают в нескольких типах соединений.
| Соединение | Как расположены детали | Где встречается |
|---|---|---|
| Тавровое | торец одной детали упирается в плоскость другой под 90° | ножки, ребра, косынки |
| Угловое | детали сходятся краями под углом | короба, ящики, рамы |
| Нахлесточное | одна деталь лежит на другой | латки, накладки, усиления |
| Торцевое | кромки сложены вместе | тонкий лист, отбортовка |
Катет: сколько наплавлять
Катет — длина стороны треугольника, вписанного в сечение шва. Его выбирают по толщине более тонкой детали. Перебор не добавляет прочности, а лишь греет металл и увеличивает расход электродов.
| Тонкая деталь, мм | Катет, мм | Электрод, мм | Ток, А | Проходы |
|---|---|---|---|---|
| 2 | 2–2,5 | 2 | 55–70 | 1 |
| 3 | 3 | 2,5 | 75–90 | 1 |
| 4–5 | 4 | 3 | 100–120 | 1 |
| 6–8 | 5–6 | 3–4 | 120–160 | 1–2 |
| 10 и более | 7–8 | 4 | 150–180 | 3 и более |
Пример расчета: косынка 5 мм приваривается к стойке из швеллера с полкой 7 мм. Тонкая деталь — косынка, значит катет 4–5 мм. Площадь сечения при катете 5 мм — 5 × 5 / 2 = 12,5 мм², с учетом выпуклости около 15 мм². На метр шва это 15 см³ металла, или примерно 120 г наплавки. Электрод 3 мм оставляет в шве порядка 12–15 г, то есть на погонный метр понадобится 8–10 штук.
Положение электрода
Дугу направляют точно в вершину угла. Если детали одинаковой толщины, электрод держат по биссектрисе: 45° к каждой плоскости. Если одна деталь толще, электрод чуть наклоняют в ее сторону, чтобы тонкая не перегревалась. По ходу шва — наклон 15–20° «углом назад».
Дугу держат короткой. При длинной дуге металл ложится на одну из деталей, а вершина остается непроваренной — это главный и самый коварный дефект таврового соединения: снаружи шов выглядит нормально, а при нагрузке ломается по корню.
Варить «в лодочку» или в угол
Положение «в лодочку» — когда тавр поворачивают так, чтобы обе детали шли под 45° к горизонту, а шов оказался на дне желоба. Ванна при этом симметрична, провар отличный, можно накладывать большой катет за один проход. Если деталь не повернуть, шов варят в нижний угол: одна деталь горизонтальна, вторая вертикальна. Тогда металл стремится стечь на нижнюю полку, и на вертикальной остается подрез. Поможет задержка дуги на вертикальной стороне и ток на 5–10% ниже.
Порядок работы для начинающего:
- Зачистите обе детали в зоне шва на 2 см.
- Поставьте прихватки по краям и через каждые 20–30 см, проверьте угол угольником.
- Зажгите дугу на 1 см впереди начала шва и вернитесь к краю.
- Ведите электрод ровно в вершину; при катете больше 5 мм добавьте треугольные или полумесячные колебания.
- Кратер в конце заполните коротким движением назад.
- Отбейте шлак и осмотрите профиль: вогнутый или плоский шов лучше выпуклого.
Как не повести деталь
Угловые швы сильнее всего тянут деталь в сторону шва. Тавр после сварки с одной стороны «складывается» на несколько градусов. Чтобы избежать этого, детали предварительно разводят на 2–3° в обратную сторону или варят с двух сторон попеременно короткими участками. Для рам полезно прихватывать их на ровном столе и закреплять струбцинами до полного остывания.
Аппарат и защита
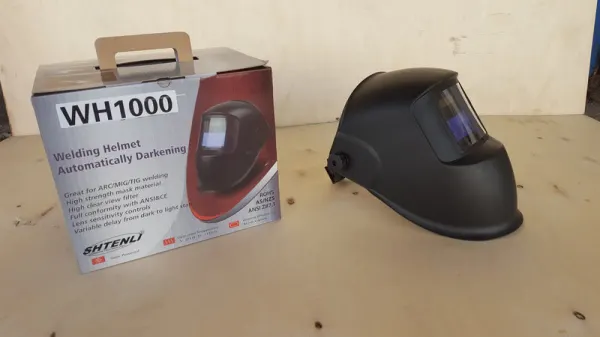
Угловые швы на металле 3–6 мм — привычная работа для инвертора на 200–250 А. Модель Shtenli MMA-250 PRO радует наглядностью: выставленные амперы горят цифрами на дисплее, и не приходится гадать по шкале. Для гаража с небольшими задачами подойдет Зубр ЗАС-М1-170 или Аврора Стандарт 200. Подробнее о вариантах — в разделе сварочных инверторов. При частых коротких швах выручит автоматическая маска, скажем WH 1000: не нужно каждый раз кивать, опуская щиток.
Типичные ошибки
- Дуга направлена на одну деталь — непровар корня.
- Слишком большой катет «для надежности» — коробление и перерасход.
- Шов только с одной стороны тавра под нагрузкой на изгиб — деталь отрывается по корню.
- Нет прихваток — угол уходит, исправить уже нельзя.
- Ржавчина и окалина в углу не сняты — в корне остаются поры и шлак, которые не видно снаружи.
Итог
Угловой шов электродом получается надежным, если дуга бьет в вершину угла, катет соответствует тонкой детали, а ток подобран по диаметру электрода. По возможности поворачивайте изделие «в лодочку» — так проще всего добиться ровного провара даже новичку.