Длина дуги при сварке электродом — параметр, который не выставляется кнопкой на аппарате, а целиком зависит от руки сварщика. Именно поэтому новички, правильно подобравшие ток и электроды, все равно получают пористые, неровные швы с брызгами. Дуга — это расстояние между концом плавящегося электрода и поверхностью сварочной ванны, и по мере сгорания стержня его нужно непрерывно подавать вниз, сохраняя этот зазор.
Какой должна быть длина дуги
Общее правило — длина дуги равна от половины до одного диаметра электрода. Чем меньше диаметр и чем сложнее пространственное положение, тем короче дуга.
| Диаметр электрода | Короткая дуга | Нормальная | Длинная (ошибка) |
|---|---|---|---|
| 2 мм | до 1 мм | 1–2 мм | больше 3 мм |
| 2,5 мм | около 1 мм | примерно 2 мм | больше 3,5 мм |
| 3 мм | до 2 мм | 2–3 мм | больше 4 мм |
| 4 мм | до 2,5 мм | около 3–4 мм | больше 5 мм |
Короткую дугу намеренно используют в вертикальном и потолочном положениях, при сварке тонкого металла и при работе основными электродами, к которым относится, например, УОНИ-13/55. Рутиловые электроды вроде МР-3 и ОЗС-12 устойчиво горят и при нормальной длине.
Как определить длину на практике
Под маской миллиметры не измерить, поэтому ориентируются на звук, свет и вид ванны.
- Нормальная дуга издает ровный, сухой треск, похожий на жарку на сковороде. Брызг немного, ванна четко видна.
- Длинная дуга шипит и гудит, пламя «гуляет» в стороны, металл летит каплями, шов получается широким и плоским, с подрезами.
- Слишком короткая дуга звучит глухо, часто обрывается, электрод прилипает к металлу, валик выходит узким и высоким.
Хороший способ калибровки — посмотреть на кончик электрода после остановки. Козырек из покрытия должен выступать над стержнем на 1–2 мм; если он оплавлен неравномерно, а сбоку видны наплывы, дуга была длинной или сильно наклоненной.
Чем опасна длинная дуга
Длинная дуга кажется удобной: электрод не залипает, все хорошо видно. Но последствия для шва серьезные.
| Параметр | Короткая/нормальная дуга | Длинная дуга |
|---|---|---|
| Защита ванны | газ из покрытия плотно окутывает металл | воздух проникает в дугу, азот и кислород попадают в шов |
| Поры | редко | часто, особенно на основных электродах |
| Разбрызгивание | минимальное | сильное, потери металла до 15–20% |
| Глубина провара | хорошая | малая, металл растекается сверху |
| Напряжение дуги | около 20–24 В | 26–30 В и выше |
Пример: при расходе 1,7 кг наплавленного металла на кг электродов и потерях на брызги 5% длинная дуга увеличивает потери примерно до 15%. На работе, рассчитанной на 5 кг электродов, это лишние полкило, не считая времени на зачистку брызг.
Как удерживать стабильную длину
- Опирайтесь. Локоть или запястье на верстаке, колене или детали — главное условие ровной дуги. Без опоры рука дрожит, расстояние скачет.
- Подавайте электрод равномерно: он сгорает со скоростью примерно 15–25 см в минуту, рука должна опускаться с той же скоростью.
- Держите держатель так, чтобы кабель не тянул руку вниз: перекиньте его через плечо или колено.
- Смотрите не на дугу, а на край ванны — так легче оценить, где металл сплавляется с кромками.
- Используйте свежие электроды: при отсыревшем покрытии дуга сама рвется и удлиняется.
Роль аппарата
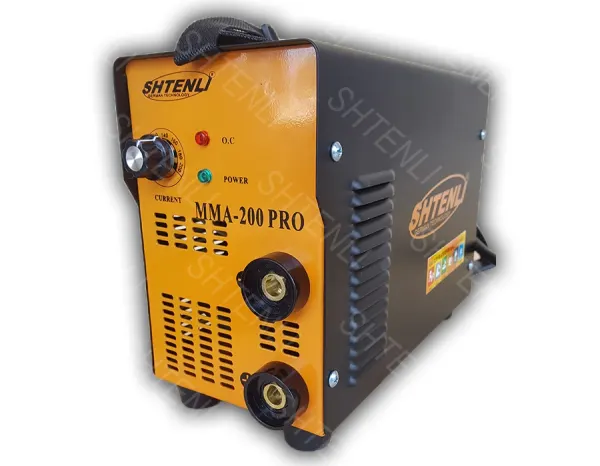
Современные инверторы поддерживают дугу лучше старых трансформаторов благодаря функции форсажа дуги: при сокращении длины аппарат кратковременно повышает ток и не дает электроду залипнуть, а Hot Start облегчает поджиг. Начинающему это заметно помогает. Для отработки подходят Shtenli MMA-200 PRO и Аврора Динамика 1800, а для учебы в гараже на сети с просадками — Mitech MMA 250 с запасом по току. Сравнить другие модели удобно в разделе сварочных инверторов.
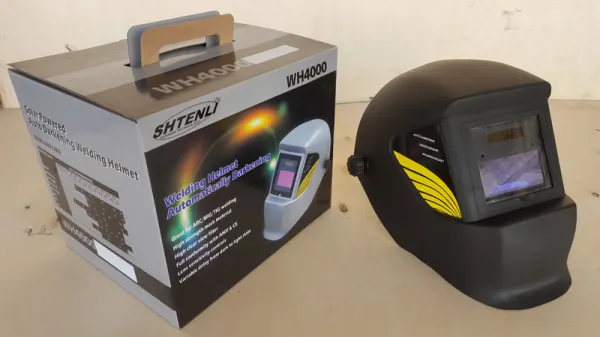
Видимость не менее важна. Если светофильтр слишком темный, новичок невольно поднимает электрод, чтобы лучше разглядеть ванну, и дуга удлиняется. Маска хамелеон с регулируемым затемнением, например WH 4000, позволяет подобрать оттенок, при котором видна и дуга, и кромки.
Длина дуги и пространственное положение
В нижнем положении небольшие колебания зазора прощаются, а вот на стенке и тем более на потолке каждый лишний миллиметр сразу превращается в натек или каплю, упавшую из ванны. Поэтому опытные сварщики на вертикали буквально «опирают» козырек покрытия на металл и ведут электрод почти касаясь детали.
Упражнение на постоянство дуги
Возьмите пластину 5–6 мм и электроды 3 мм. Выставьте ток 100–110 А. Наплавляйте прямые валики без колебаний, стараясь, чтобы звук был одинаковым от начала до конца. После каждого электрода отбейте шлак и измерьте ширину валика штангенциркулем: при постоянной длине дуги она меняется не больше чем на 1 мм. Обычно через 15–20 электродов рука начинает держать зазор автоматически.
Итог
Нормальная длина дуги — от половины до одного диаметра электрода, для самых ходовых 3 мм это 2–3 мм. Контролируйте ее по звуку и ширине валика, работайте с опорой и не поднимайте электрод, чтобы лучше видеть. Короткая ровная дуга дает плотный шов без пор и брызг — это основа любой техники сварки.