Сварка нержавейки с черным металлом нужна чаще, чем кажется: кронштейн из обычной стали к баку из нержавейки, перила с нержавеющим поручнем на стальных стойках, дымоход-сэндвич к стальной печи в бане, трубка змеевика к фланцу. В таком соединении встречаются два очень разных материала, и если взять обычный электрод для конструкционной стали, шов растрескается уже при остывании или через пару месяцев эксплуатации.
Почему нельзя варить обычными электродами
Нержавеющая сталь вроде AISI 304 (08Х18Н10) включает примерно 18% хрома и от 8 до 10% никеля. Когда она плавится вместе с углеродистой сталью, легирующие элементы разбавляются. Если присадка не добавит хрома и никеля, в шве образуется мартенсит — твердая и хрупкая структура, склонная к трещинам. Обычный электрод МР-3 или УОНИ этого запаса не дает.
Еще два фактора:
- коэффициент теплового расширения у аустенитной нержавейки примерно в 1,5 раза выше, чем у черной стали, и шов при остывании растягивается;
- теплопроводность нержавейки втрое ниже, поэтому она перегревается и коробится быстрее;
- в зоне перегрева нержавейка теряет коррозионную стойкость — выгорает хром, появляются цвета побежалости.
Какие электроды выбрать
Для разнородных соединений используют высоколегированные аустенитные электроды с избытком хрома и никеля. После разбавления черным металлом состав шва все равно остается аустенитным.
| Марка | Тип металла шва | Для чего |
|---|---|---|
| ОЗЛ-6 | 07Х25Н13 | основной выбор для нержавейки с черной сталью |
| ЦЛ-25/1 | 07Х25Н13 | то же, хорошо держит ударную нагрузку |
| ЗИО-8 | 07Х25Н13 | разнородные стали, жаростойкие узлы |
| ЭА-395/9 | 11Х15Н25М6АГ2 | толстые закаливающиеся стали, ответственные узлы |
| ОЗЛ-8, ЦЛ-11 | 08Х19Н10 | только нержавейка с нержавейкой, для разнородных не годятся |
Электроды с основным покрытием перед работой прокаливают по паспорту, обычно при 300–350 °C около часа. Варят постоянным током обратной полярности: плюс на электрододержателе.
Режимы сварки
Ток выбирают ниже, чем для обычной стали того же диаметра, — высоколегированный стержень сильнее греется собственным сопротивлением и при перегреве краснеет к середине.
| Толщина нержавейки | Электрод | Ток, А | Примечание |
|---|---|---|---|
| до 2 мм | 2 мм | 40–55 | короткие участки, медная подкладка |
| 3 мм | 2,5 мм | 55–75 | шов без поперечных колебаний |
| 4–6 мм | 3 мм | 70–95 | возможно 2 прохода |
| 8 мм и толще | 4 мм | 110–130 | разделка, многопроходная сварка |
Пример: кронштейн из полосы 5 мм (сталь Ст3) приваривается к стенке бака из нержавейки 3 мм. Толщина тонкой детали — 3 мм, берем ОЗЛ-6 диаметром 2,5 мм, ток 65 А, обратная полярность. Шов длиной 40 мм варим за два подхода по 20 мм, давая остыть до температуры, когда можно приложить руку. Дугу смещаем примерно на 2/3 в сторону стальной полосы: так нержавейка меньше перегревается и сохраняет стойкость к коррозии.
Техника выполнения
- Зачистите черный металл до блеска, нержавейку обезжирьте растворителем; щетку используйте только из нержавеющей проволоки, чтобы не занести частицы железа.
- Соберите детали с минимальным зазором, поставьте 2–3 прихватки.
- Варите короткой дугой, узким валиком, без широких колебаний.
- Кратер обязательно заполняйте — на аустенитном металле в нем часто образуются горячие трещины.
- Между проходами давайте шву остыть до 100–150 °C.
- После сварки удалите шлак и цвета побежалости травильной пастой или щеткой, затем пассивируйте поверхность.
Защита соединения от коррозии
На стыке двух сталей во влажной среде возникает гальваническая пара, и черный металл ржавеет активнее. Стальную часть и шов на ней красят, нержавеющую оставляют чистой. Для бани и уличных конструкций в Беларуси, где влажность высокая, это обязательный этап, иначе вокруг кронштейна через сезон появится рыжая кайма.
Аппарат для разнородных сталей
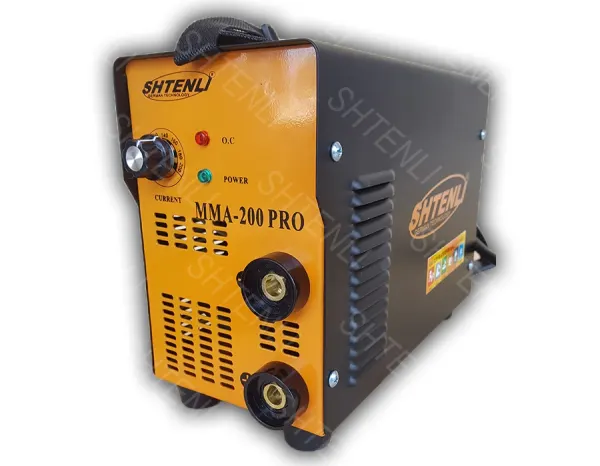
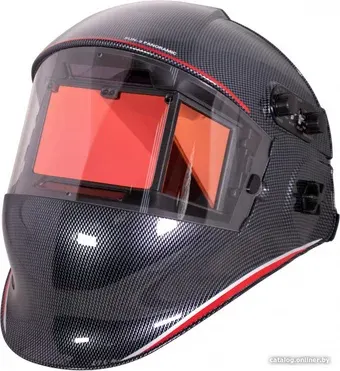
Нужен инвертор постоянного тока с плавной регулировкой от низких значений: для тонкой нержавейки рабочий ток бывает 40–50 А. Подходит Shtenli MMA-200 PRO с нижним порогом 20 А, а также Аврора Динамика 200 Эксперт. Если работы ведутся в бане или влажном подвале, обратите внимание на Wester MMA-VRD 200: функция VRD снижает напряжение на держателе, пока дуга не горит, что повышает безопасность в сырых помещениях. Для очень тонких деталей и шва без шлака применяют аргонодуговую сварку; остальные аппараты собраны в разделе сварочного оборудования. Нержавейка сильно бликует, поэтому затемнение лучше ставить плотнее обычного; хорошо подходит маска Fubag Optima 9-13 с диапазоном 9–13 DIN.
Итог
Нержавейку с черным металлом варят только электродами с избытком хрома и никеля (ОЗЛ-6, ЦЛ-25/1, ЗИО-8) на обратной полярности и пониженном токе. Дугу смещают к углеродистой стали, шов делают узким, кратер заплавляют, а после сварки зачищают нержавейку и красят черную часть. Так соединение не растрескается и не заржавеет.