Вопрос, как сделать красивый сварной шов, задают и новички, и те, кто уже уверенно соединяет металл, но стыдится показывать результат. Аккуратный шов — не только эстетика. Ровная чешуя без наплывов и подрезов говорит о стабильной дуге, правильном токе и хорошем проваре. На открытых конструкциях — перилах, воротах, мебели в стиле лофт — внешний вид шва напрямую влияет на впечатление от всей работы.
Из чего складывается внешний вид шва
Красивый шов электродом выглядит так: одинаковая ширина по всей длине, равномерная мелкая чешуя, плавный переход к основному металлу без канавок, отсутствие брызг вокруг и кратера в конце. Каждый из этих признаков управляется отдельным параметром.
| Признак | От чего зависит | Как исправить |
|---|---|---|
| Ширина «гуляет» | непостоянная скорость или длина дуги | опора для руки, тренировка темпа |
| Крупная грубая чешуя | слишком медленное ведение, большой ток | ускориться, снизить ток на 5–10 А |
| Высокий узкий валик | мал ток, быстрое ведение | добавить ток, замедлиться |
| Подрезы по краям | длинная дуга, мало задержки на кромках | сократить дугу, задерживаться у краев |
| Брызги вокруг | длинная дуга, сырые электроды, высокий ток | прокалить электроды, укоротить дугу |
| Кратер в конце | резкий обрыв дуги | вернуться назад на 5–10 мм перед отрывом |
Подготовка — половина успеха
На ржавом, окрашенном или замасленном металле красивого шва не будет: дуга рвется, появляются поры и брызги. Зону шва и полосу по 1–2 см вокруг зачищают лепестковым кругом до блеска. Зажим массы крепят на очищенный металл недалеко от шва — плохой контакт дает нестабильную дугу. Электроды берут сухие: отсыревшее покрытие трескается, отваливается и обеспечивает неравномерную защиту.
Ток и скорость
Стартовое значение тока берут из таблицы, а затем доводят по виду шва. Ориентиры для нижнего положения на стали:
| Электрод | Металл | Ток, А | Скорость ведения | Ширина валика |
|---|---|---|---|---|
| 2 мм | 1,5–2,5 мм | 50–70 | 20–25 см/мин | 4–6 мм |
| 2,5 мм | 2,5–4 мм | 70–90 | 18–22 см/мин | до 8 мм |
| 3 мм | от 3 до 6 мм | 90–115 | 15–20 см/мин | 7–10 мм |
| 4 мм | 6 мм и толще | 130–160 | 12–18 см/мин | 10–12 мм |
Пример: электрод 3 мм горит примерно 60–70 секунд. При скорости 17 см/мин за это время проходится около 18–20 см шва. Если один электрод закончился на 12 см — вы ведете слишком медленно и, скорее всего, валик получился широким и горбатым; если на 30 см — слишком быстро, шов будет узким, с непроваром.
Движения электродом
Ниточный шов без колебаний подходит для тонкого металла и корневых проходов. Для шва шириной 8–10 мм используют колебания:
- «полумесяц» — дуга описывает дугу выпуклостью назад, равномерно прогревает обе кромки, дает мелкую ровную чешую;
- «елочка» — зигзаг с наклоном вперед, хорош для угловых швов и вертикали;
- «треугольник» — для таврового соединения с большим катетом, хорошо проваривает корень;
- «восьмерка» — для широких швов на толстом металле.
Ключ к ровной чешуе — ритм. Каждое колебание должно занимать одинаковое время, а шаг вперед — 1–2 мм. На кромках делайте короткую задержку, по центру переходите быстрее: так края хорошо сплавляются, а середина не вспучивается.
Начало и окончание шва
Начинать лучше с поджига на 10–15 мм впереди точки начала шва, затем вернуться назад и двигаться вперед уже по прогретому металлу — так в начале не будет холодного горба. При смене электрода дугу зажигают на 10 мм впереди кратера, возвращаются на него и продолжают, перекрывая на треть. В конце шва кратер заполняют: останавливают продольное движение, делают 2–3 круговых колебания и уводят дугу назад на валик.
Аппарат, маска и мелочи
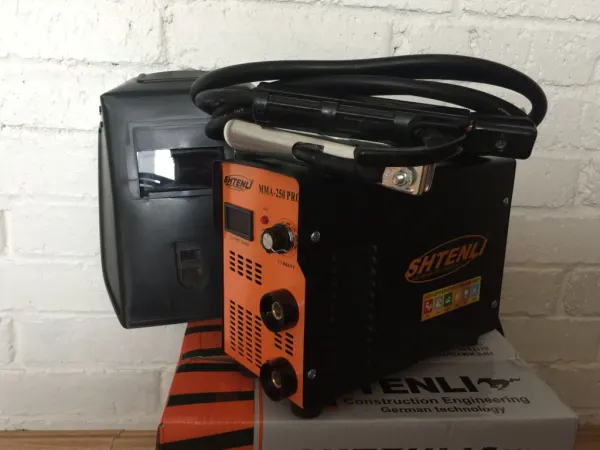
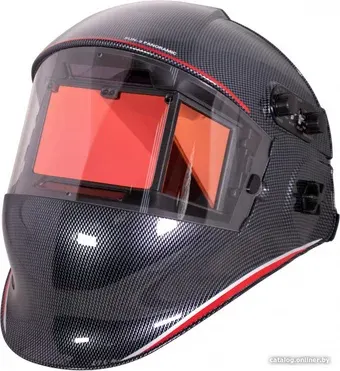
Стабильность дуги во многом обеспечивает аппарат. Инвертор с функциями Hot Start и Arc Force легче поджигается и меньше залипает. Для домашних работ подойдут Shtenli MMA-250 PRO (модификация с дисплеем), Аврора Динамика 200 Адаптив или Solaris MMA-205i. Если подбираете первый аппарат, загляните в каталог сварочного оборудования. Не менее важно видеть ванну: хорошая маска хамелеон с четким светофильтром — например, Fubag Optima 9-13 — позволяет следить за кромками и вовремя корректировать движение.
Чек-лист перед работой:
- Металл зачищен, масса на чистом месте рядом со швом.
- Электроды сухие, при необходимости прокалены.
- Ток выставлен по таблице и проверен на обрезке.
- Рука имеет опору, кабель не тянет держатель.
- Удобная поза: шов виден, а не закрыт рукой.
Итог
Красивый сварной шов электродом получается из сочетания чистого металла, правильного тока, короткой дуги и ровного ритма движений. Тренируйтесь на обрезках, оценивайте каждый валик по таблице признаков и меняйте за раз только один параметр. Через несколько пачек электродов чешуя станет ровной, а брызги и подрезы — редкостью.