Полярность при сварке инвертором — тема, о которой новички узнают, когда электрод вдруг начинает «плеваться», а шов выходит пористым, хотя ток выставлен правильно. Инвертор выдаёт постоянный ток, поэтому важно, к какой клемме подключён держатель, а к какой — деталь. От этого зависит, где выделится больше тепла, насколько глубоким будет провар и как поведёт себя покрытие электрода.
Что такое прямая и обратная полярность
На передней панели аппарата два гнезда: «+» и «–». Схема подключения определяет направление тока в дуге.
- Прямая полярность. Электрододержатель — в «минус», клемма массы на детали — в «плюс». Электроны летят с электрода на изделие, и больше тепла выделяется на детали.
- Обратная полярность. Держатель — в «плюс», масса — в «минус». Основной нагрев приходится на кончик электрода, металл изделия греется меньше.
Распределение тепла примерно 70 на 30: при прямой схеме большая часть энергии уходит в металл, при обратной — в электрод. Поэтому при одном и том же токе провар и скорость плавления заметно отличаются.
Какую полярность выбрать под задачу
| Задача | Полярность | Почему |
|---|---|---|
| Толстая сталь от 5 мм | прямая | глубже проплавление кромок |
| Тонкий лист до 2 мм | обратная | меньше риск прожога |
| Электроды УОНИ 13/55, ЛБ-52У | обратная | стабильная дуга, плотный шов |
| Рутил МР-3, ОЗС-12, АНО-21 | любая | паспорт пачки допускает обе |
| Нержавеющая сталь | обратная | меньше перегрев и коробление |
| Резка и прожиг отверстий | прямая | максимум тепла в деталь |
Главный ориентир — маркировка на пачке. Там указан род тока: «=(+)» означает постоянный ток обратной полярности, «=(–)» — прямой, «~» — допускается переменный ток трансформатора.
Как полярность влияет на шов
На прямой полярности дуга более «жёсткая», ванна глубокая, электрод плавится медленнее и экономнее. Это выгодно на массивных деталях, где нужно прогреть кромки, но рискованно на тонкостенной трубе. Обратная схема даёт мягкую дугу, шов получается шире и выпуклее, капли мельче. Основные электроды на прямой полярности часто горят неустойчиво, разбрызгиваются и оставляют поры — это классическая ошибка начинающих.
Признаки неправильного подключения
Заподозрить ошибку можно по нескольким симптомам:
- Дуга блуждает, рвётся и плохо поджигается, хотя ток в норме.
- Электрод сильно трещит и разбрызгивает металл вокруг шва.
- На тонком металле постоянно появляются прожоги.
- Покрытие электрода осыпается «козырьком» с одной стороны.
- В остывшем шве видны поры и шлаковые включения.
Если сразу несколько пунктов совпали, поменяйте кабели местами и сделайте пробный шов на обрезке.
Полярность у полуавтомата
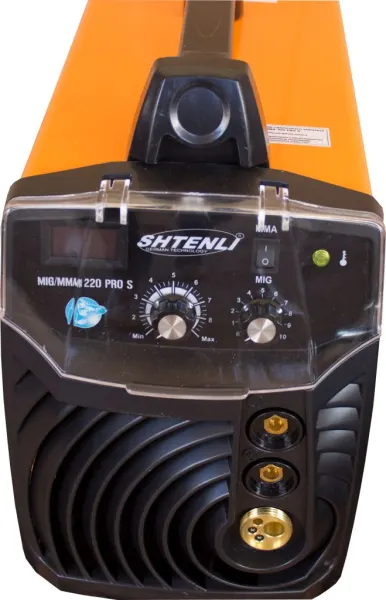
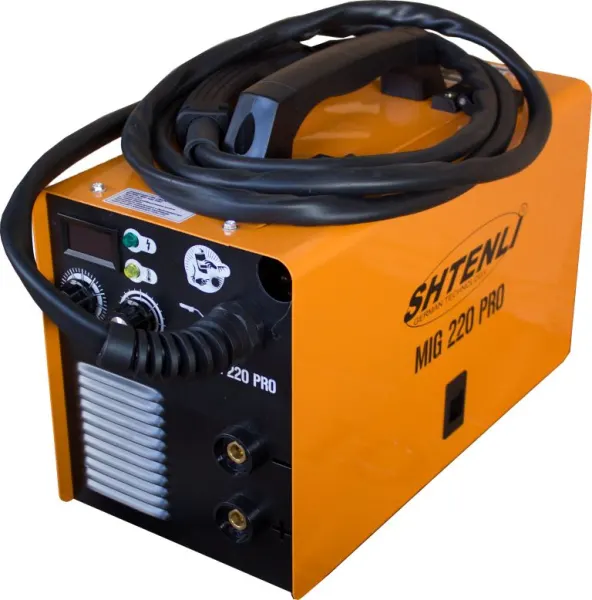
У MIG-аппаратов правило своё. Сплошная омеднённая проволока в среде газа работает на обратной полярности — горелка в «плюсе». Порошковая проволока без газа требует прямой: горелка на «минусе», масса на «плюсе». В Shtenli MIG-220 PRO и подобных моделях полярность меняют перекидкой короткого кабеля внутри отсека катушки. Забыть об этом после смены проволоки — частая причина сильных брызг.
Итог
Полярность при сварке инвертором выбирают по электроду и толщине металла: прямую — для толстой стали и резки, обратную — для тонкого листа и основных электродов, а рутилу подходит любая. Перед работой проверяйте значок рода тока на пачке. Аппараты с удобными гнёздами ДКС и плавной регулировкой есть в разделе сварочных инверторов, а модели с переключением полярности под порошковую проволоку — среди полуавтоматов.