Как варить толстый металл инвертором, спрашивают те, кто собирает прицеп, раму для станка, опоры навеса или ремонтирует ковш трактора. Толстая сталь — от 6 мм и выше — не проваривается за один проход: дуга бытового аппарата физически не прогревает всю толщину. Поэтому применяют разделку кромок и многопроходную сварку. Разберём, как это делается и что нужно от оборудования.
Когда металл считается толстым
Для бытовой сварки электродом ориентир простой: до 4–5 мм стыковой шов проваривается насквозь без подготовки, если оставить зазор. От 6 мм без разделки кромок шов будет держаться только на поверхности, а внутри останется непровар — классическая причина разрушения рам и кронштейнов. Угловые и тавровые соединения на толстом металле тоже варят в несколько слоёв, чтобы катет получился достаточным.
Разделка кромок
Тип подготовки зависит от толщины и доступа к шву с обеих сторон.
| Толщина, мм | Разделка | Угол скоса | Зазор, мм | Число проходов |
|---|---|---|---|---|
| 6–8 | V-образная односторонняя | по 30° | 2 | 2–3 |
| 8–12 | V-образная | по 30–35° | 2–3 | 3–4 |
| 12–20 | X-образная двусторонняя | по 30° | 2–3 | от 4 с каждой стороны |
| от 20 | X-образная с подогревом | по 30° | 3 | 6 и более |
Притупление — нескошенная полоска на дне разделки — оставляют 1–2 мм, чтобы корень не прожигался насквозь. Фаску снимают болгаркой с отрезным, а затем зачистным кругом; кромки вычищают от окалины на 20 мм.
Порядок многопроходной сварки
Шов на толстом металле состоит из слоёв, каждый со своей задачей:
- Корневой проход — электрод 3 мм, ток ближе к 90–110 А. Цель — проплавить притупление и связать кромки по дну.
- Зачистка — сбить шлак молотком, пройтись щёткой, при необходимости подшлифовать бугры.
- Заполняющие проходы — электрод 4 мм, 140–170 А, с поперечными колебаниями от кромки к кромке.
- Облицовочный слой — шире разделки на 2–3 мм с каждой стороны, с небольшим усилением над поверхностью.
- При X-разделке — переворот детали и повтор с обратной стороны после вычищения корня.
Каждый следующий валик перекрывает предыдущий на треть ширины. Начало и конец проходов разносят, чтобы кратеры не оказались друг над другом.
Подогрев и деформации
Массивная деталь быстро отводит тепло, и шов остывает слишком резко — растёт риск трещин. Подогрев газовой горелкой до 100–150 °C нужен при толщине от 20 мм, для сталей с повышенным содержанием углерода и при работе на морозе. Чтобы деталь не повело, используют:
- жёсткое закрепление струбцинами или прихватку к массивному столу;
- сварку обратноступенчатым способом участками по 150–200 мм;
- чередование сторон при X-разделке;
- медленное остывание под асбестовой тканью или в песке.
Какой аппарат нужен
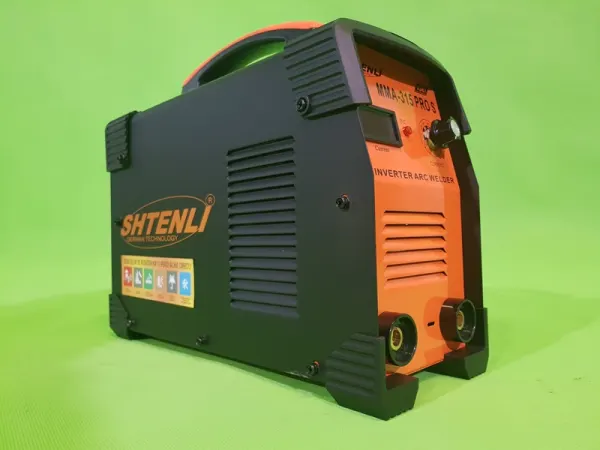
Электроды 4 мм требуют длительной работы на 140–170 А, а это нагрузка, при которой простой инвертор на 160 А будет постоянно уходить в защиту. Для толстого металла выбирают аппараты с током 200–250 А и продолжительностью включения от 60 % на рабочем режиме. Важно и питание: на 170 А инвертор берёт из сети около 6–7 кВт, поэтому розетка, проводка и автомат должны это выдерживать. Электроды основного типа, лучшие для силовых швов, предварительно прокаливают.
Итог
Толстый металл варится не мощностью одного прохода, а грамотной разделкой, корнем и аккуратным заполнением слоями. Для таких работ подойдёт модель из подборки мощных аппаратов от 250 ампер, а для металла до 6 мм хватит обычного аппарата из раздела сварочные инверторы.