Как варить электродом с отрывом и зачем вообще прерывать дугу, если учат держать ее ровно? Прерывистая техника — рабочий прием опытных сварщиков, когда металл тонкий, зазор неровный или шов вертикальный. Дуга то горит, то гаснет, и за каждый цикл накладывается одна «точка» металла. В итоге шов получается похожим на чешую из перекрывающихся капель, а деталь не перегревается. Разберем, как это делается и где границы применения.
Чем отрыв отличается от непрерывной дуги
При непрерывном ведении в металл постоянно идет тепло, ванна большая и жидкая. На толстом металле это хорошо — глубокий провар. На листе 1–2 мм, на ржавой тонкой трубе или над зазором в 3 мм та же ванна проваливается, оставляя дыру.
При отрыве ванна успевает частично кристаллизоваться между импульсами. Новая порция металла ложится на подстывший край и держится на нем как на «полочке».
| Критерий | Непрерывная дуга | Сварка с отрывом |
|---|---|---|
| Средний нагрев детали | высокий | ниже на 30–50% |
| Глубина провара | большая | умеренная |
| Риск прожога тонкого металла | высокий | низкий |
| Заполнение широкого зазора | сложно | удобно |
| Скорость сварки | выше | заметно медленнее, почти вдвое |
| Плотность шва | высокая | зависит от навыка, риск пор в кратерах |
| Подходящие электроды | любые | рутиловые с легким повторным поджигом |
Когда применять прерывистую дугу
- тонкий металл 1–2,5 мм: кузовные заплаты, профтруба 20×20 и 40×20 с тонкой стенкой, жесть;
- заварка широкого зазора или прожженного отверстия;
- вертикальный шов снизу вверх при недостатке опыта: капли застывают и не стекают;
- корень шва при неравномерном зазоре;
- ремонт старых изъеденных коррозией деталей, где стенка местами тоньше 1 мм.
Для ответственных несущих швов на металле от 4 мм этот прием не используют: возможны непровары между точками и поры в кратерах.
Техника отрыва по шагам
- Выставьте ток на 5–10 А выше, чем для непрерывного шва тем же электродом: повторный поджиг должен быть уверенным. Двойке обычно хватает 60–70 ампер, стержню 2,5 мм — от 75 до 90 ампер.
- Зажгите дугу на краю стыка и держите 1–2 секунды, пока не образуется капля ванны диаметром 4–6 мм, захватывающая обе кромки.
- Резко отведите электрод вверх и в сторону уже наплавленного металла — дуга гаснет.
- Подождите 0,5–1 секунду: ванна из ярко-желтой становится вишнево-красной. Не дожидайтесь, пока металл почернеет, — шлак успеет затвердеть, и поджиг будет тяжелым.
- Поджигайте снова на краю кратера, перекрывая предыдущую точку на треть-половину ее диаметра.
- Повторяйте ритм «горит — пауза» равномерно, как метроном. Именно ритм дает красивую одинаковую чешую.
Электрод держите с наклоном 60–70° углом назад. Обмазку на кончике после отрыва не сбивайте — для поджига хватит касания.
Пример расчета нагрева
Погонная энергия показывает, сколько тепла уходит в каждый миллиметр шва: Q = U × I × η × 60 / v, где v — скорость в мм/мин, η ≈ 0,8 для покрытого электрода.
Возьмем электрод 2,5 мм, ток 75 А, напряжение дуги 23 В. При непрерывной сварке со скоростью 150 мм/мин: Q = 23 × 75 × 0,8 × 60 / 150 ≈ 552 Дж/мм. При отрыве дуга горит около 60% времени, а продвижение примерно то же: средняя энергия ≈ 330 Дж/мм, плюс металл остывает в паузах. Для листа 1,5 мм разница решающая — именно столько отделяет ровный шов от прожога.
| Толщина металла | Электрод | Ток при отрыве | Время горения / пауза |
|---|---|---|---|
| тонкий лист до 1,5 мм | стержень 1,6 или 2 мм | 45–60 А | 0,5–1 с / 0,5–1 с |
| 1,5–2,5 мм | 2–2,5 мм | 60–85 А | 1–1,5 с / 0,5–1 с |
| 2,5–3 мм | 2,5–3 мм | 80–100 А | 1,5–2 с / 0,5 с |
Какой аппарат удобен
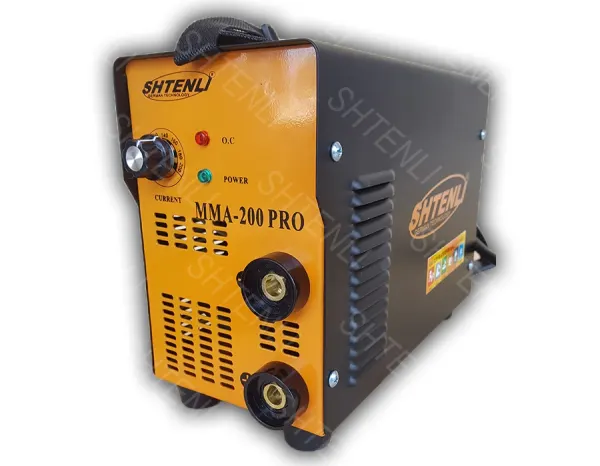
Прерывистой сварке помогают функции облегченного поджига и антизалипания, а также плавная регулировка на малых токах. Шкала Shtenli MMA-200 PRO начинается с 20 ампер, так что запас вниз у него большой. Компактные Oliver MINI 140 и Steher VR-160 по данным карточек рассчитаны на тонкие стержни, начиная с 1,6 мм и заканчивая тройкой 3,2 мм, — как раз тот диапазон, где отрыв применяется чаще всего. Удобная модель с запасом для другой работы — Сварог REAL ARC 220 (Z243N).
Отработка ритма на обрезках
Прежде чем браться за деталь, потренируйтесь на пластине толщиной 1,5–2 мм. Сначала наплавьте ряд отдельных точек, не соединяя их, и добейтесь одинакового диаметра каждой. Затем начните перекрывать точки, считая про себя «раз — горит, два — пауза». Через 3–4 электрода рука запоминает темп, и шов становится однородным. Полезно посмотреть на обратную сторону пластины: равномерная цветная полоса без дыр говорит о правильном соотношении горения и паузы.
Ошибки при сварке с отрывом
- Слишком длинная пауза: металл чернеет, поджиг срывается, появляются поры.
- Нет перекрытия точек: шов получается пунктиром с непроварами.
- Отрыв вбок от шва: брызги и неаккуратные края.
- Использование основных электродов: они плохо поджигаются повторно и дают пористые кратеры.
Итог
Сварка с отрывом — инструмент для тонкого металла, широких зазоров и вертикали, но не замена непрерывной дуге на толстых нагруженных деталях. Главное — ровный ритм, перекрытие точек и рутиловый электрод 2–2,5 мм. Аппарат с плавной регулировкой малых токов подберите в разделе сварочных инверторов или среди сварочного оборудования.