Наплавка металла электродом позволяет вернуть к жизни деталь, которую иначе пришлось бы выбросить: сточенный вал, разбитую посадку подшипника, изношенный лемех плуга мотоблока, зубья ковша или ножи культиватора. Принцип простой — на поверхность наносят слой металла валиками, а затем обрабатывают до нужного размера. Но чтобы деталь не повело и наплавленный слой не потрескался, важно правильно выбрать электроды, ток и порядок работы. Разберём всё по шагам применительно к домашней мастерской и инвертору на 200–250 А.
Для чего нужна наплавка
Две основные задачи:
- восстановление размера — наращивание металла на изношенную шейку вала, ось, отверстие или паз с последующей проточкой;
- упрочнение поверхности — создание твёрдого износостойкого слоя на рабочих кромках: лемехах, зубьях, ножах, звёздочках, била дробилки.
В первом случае наплавленный металл должен хорошо обрабатываться резцом, во втором — наоборот, быть твёрдым и плохо поддаваться абразиву.
Какие электроды выбрать
| Задача | Электроды | Твёрдость слоя | Обработка после |
|---|---|---|---|
| Восстановление валов и осей из конструкционной стали | УОНИ-13/55 | около 20 HRC | токарная, легко |
| Наплавка под точение, средняя твёрдость | ОЗН-300М | 28–35 HRC | токарная, нормально |
| Детали, работающие на удар и износ | ОЗН-400М | 37–42 HRC | токарная, трудно |
| Лемехи, ножи, зубья по абразиву | Т-590 | 58–62 HRC | только шлифовка |
| Абразивный износ с ударами | Т-620 | 56–60 HRC | только шлифовка |
Твёрдые наплавочные электроды нельзя класть много слоёв подряд: обычно не более двух, иначе наплавка начнёт отслаиваться. Если нужно нарастить 5–6 мм, сначала делают подслой из УОНИ, а сверху — один-два слоя твёрдого металла.
Ток и полярность
Для наплавки ток ставят на 10–15% ниже, чем для сварки тем же диаметром: задача не проплавить основу глубоко, а положить металл с минимальным перемешиванием. Это снижает риск трещин и сохраняет свойства наплавки.
| Диаметр электрода | Ток для наплавки | Толщина валика |
|---|---|---|
| 3 мм | 80–100 А | около 2 мм |
| 4 мм | 130–160 А | 3–3,5 мм |
| 5 мм | 170–200 А | 4–4,5 мм |
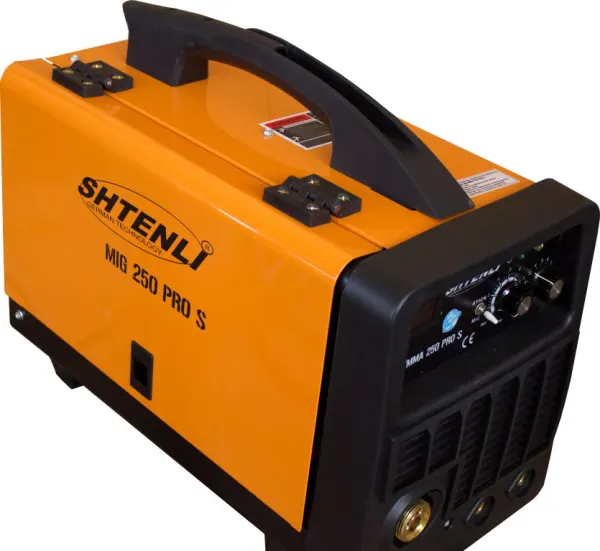
Большинство наплавочных электродов работают на постоянном токе обратной полярности (плюс на электроде). Для восстановления деталей подходит любой исправный инвертор с плавной регулировкой, например Shtenli MMA-200 PRO от 20 до 220 А или Аврора Динамика 1800 на 180 А. Для электродов 5 мм и массивных деталей удобнее аппарат с запасом мощности — Shtenli MMA-250 PRO S или другие модели из подборки от 250 А.
Пример расчёта: восстановление шейки вала
Шейка вала диаметром 40 мм изношена до 37,5 мм на длине 50 мм.
- Требуемая толщина наплавки на сторону: (40 – 37,5) / 2 = 1,25 мм плюс припуск на проточку 1–1,5 мм — итого около 2,5 мм. Это один слой электродом 3 мм.
- Длина окружности: 3,14 × 40 ≈ 126 мм. Ширина валика электродом 3 мм — около 8 мм, с перекрытием на треть шаг составит 5–6 мм.
- Количество продольных валиков: 126 / 5,5 ≈ 23 валика по 50 мм, то есть около 1,15 м шва.
- Расход: примерно 10–12 электродов УОНИ-13/55 или ОЗН-300М диаметром 3 мм.
После наплавки шейку протачивают на токарном станке до 40 мм с допуском под подшипник.
Техника наплавки
- Очистите поверхность до металлического блеска, удалите масло растворителем — грязь даёт поры.
- Детали из стали с содержанием углерода выше 0,4% (оси, валы из стали 45 и 40Х) подогрейте газовой горелкой до 200–300 °C.
- Валы наплавляйте продольными валиками, поочерёдно накладывая их на диаметрально противоположные стороны — так деталь не изгибается.
- Новый валик заходит на соседний на 1/3–1/2 ширины.
- После каждого валика сбивайте шлак и осматривайте шов на поры.
- На кромках лемехов и ножей наплавку ведите со стороны, противоположной рабочей, полосой шириной 10–15 мм.
- Готовую деталь остужайте медленно: укройте асбестовой тканью или закопайте в сухой песок.
Типичные ошибки
- Слишком большой ток — глубокое проплавление, перемешивание с основой и трещины в твёрдом слое.
- Валики кольцами на валу без чередования сторон — деталь ведёт «бананом».
- Нет подогрева для закаливаемой стали — появляются трещины возле линии сплавления.
- Твёрдый электрод в три-четыре слоя — наплавка скалывается кусками.
- Сырые электроды — пористость; наплавочные электроды обязательно прокаливают по паспорту.
Электродом или полуавтоматом
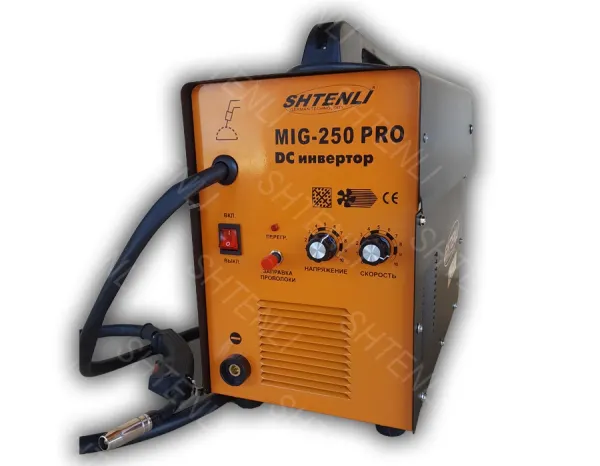
Полуавтомат с порошковой наплавочной проволокой даёт более производительную и ровную наплавку, но проволока стоит дороже и нужен подходящий режим. Для домашних ремонтов электрод универсальнее: пачка Т-590 и инвертор решают большинство задач на даче. Если же вы планируете наплавку регулярно, присмотритесь к полуавтоматам, например полуавтомат Shtenli MIG-250 PRO S, регулирующий ток от 40 до 250 А. При любом способе пригодится маска с регулируемым затемнением — работа идёт долго, и автоматический светофильтр бережёт глаза.
Итог
Наплавка металла электродом — доступный способ восстановить валы, оси и рабочие органы техники. Подберите электрод под задачу: УОНИ или ОЗН-300М для последующей проточки, Т-590 и Т-620 для абразивного износа. Работайте на пониженном токе, чередуйте стороны и остужайте деталь медленно.