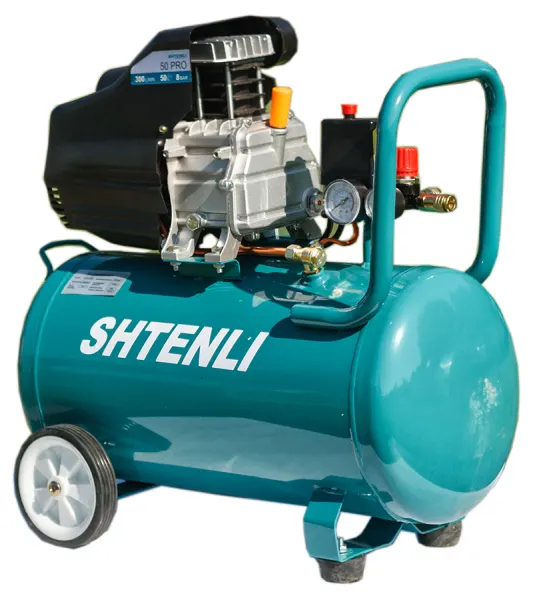
Подбирая агрегат, многие ориентируются только на размер бака, хотя объем ресивера компрессора — вторичный параметр. Он должен соответствовать производительности поршневой головки и тому, как именно вы расходуете воздух. Слишком маленький бак заставляет мотор включаться каждые полминуты, слишком большой — долго накачивается и занимает место. Разберемся, как найти баланс.
Зачем нужен ресивер
Бак выполняет сразу несколько функций:
- хранит запас воздуха для пиковых расходов, когда инструмент потребляет больше, чем выдает головка;
- гасит пульсации поршня, чтобы давление на выходе было ровным;
- охлаждает воздух, и часть влаги конденсируется внутри, а не в шланге;
- снижает число пусков двигателя, что продлевает ресурс мотора и пускового конденсатора.
Важно понимать: если инструмент постоянно потребляет больше, чем производит головка, никакой бак не спасет. Он лишь отсрочит момент, когда давление упадет.
Как посчитать рабочий запас
Полезный объем воздуха в ресивере зависит от разницы давлений включения и отключения реле. Формула простая: V раб = V бака × (P откл − P вкл). Давления берутся в барах.
Для бака 50 литров и реле 6/8 бар: 50 × (8 − 6) = 100 литров атмосферного воздуха. Если инструмент расходует 200 л/мин, а головка реально дает 170 л/мин, дефицит составит 30 л/мин, и запаса хватит примерно на три минуты непрерывной работы. Для бака на 24 литра — меньше чем на полторы минуты.
Практическое правило подбора
Опытные мастера пользуются упрощенным соотношением между производительностью на входе и литражом бака:
| Производительность, л/мин | Эпизодическая работа | Покраска, долгие сеансы |
|---|---|---|
| 180–260 | 24 л | 50 л |
| 300–400 | 50 л | 70–100 л |
| 400–550 | 50–70 л | 100 л |
| 550–800 | 100 л | 150–270 л |
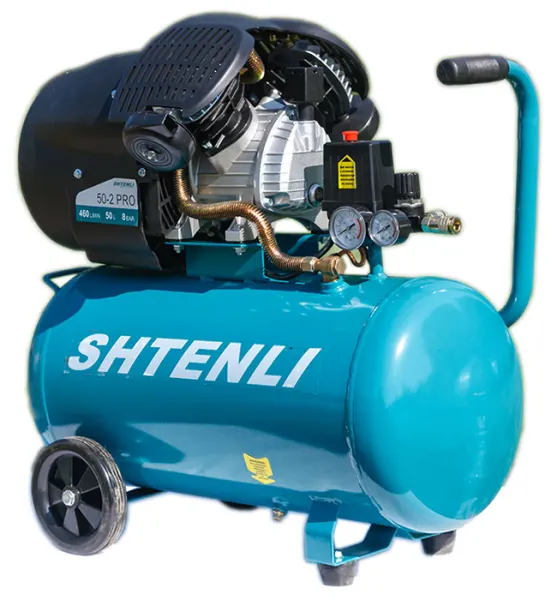
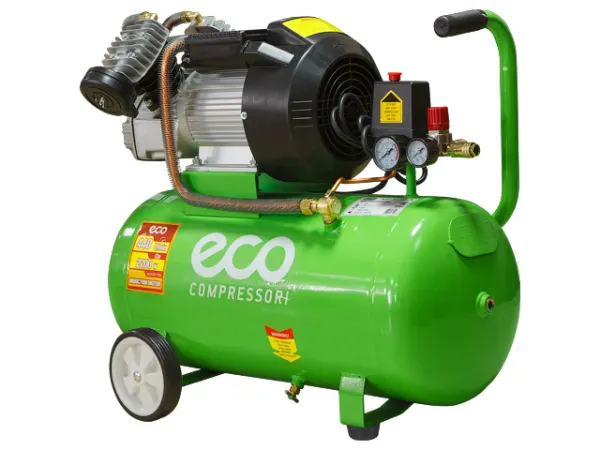
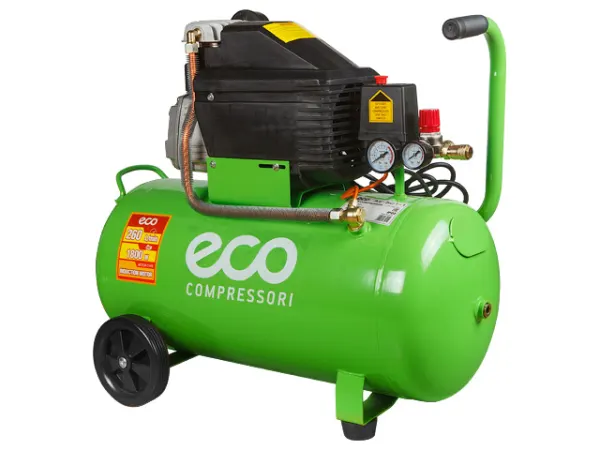
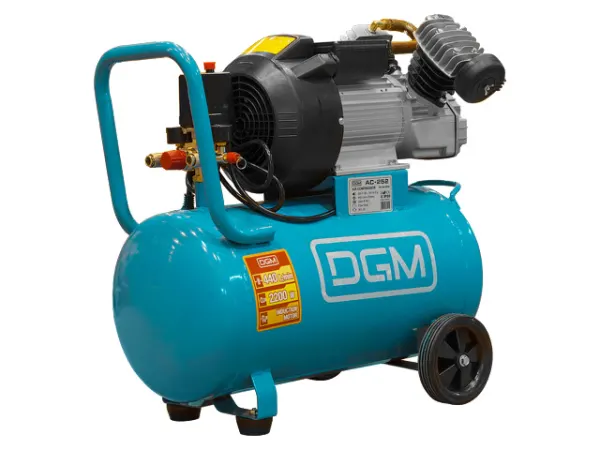
Таблица ориентировочная: в каталогах встречаются и другие сочетания, например 260 л/мин на 50-литровом баке, — это нормально для тех, кому важен большой запас при скромной головке.
Пример расчета для покраски
Краскопульт HVLP расходует около 300 л/мин при 2 бар на входе пистолета. Проход одного крыла занимает 40–60 секунд. Если головка дает на выходе 280 л/мин (вход около 440), дефицит составляет 20 л/мин, и бак на 50 литров с рабочим запасом 100 литров легко перекрывает целый проход. А вот агрегат на 260 л/мин с реальной отдачей 170 л/мин создает дефицит 130 л/мин — 50-литрового бака хватит меньше чем на минуту, и для покраски такая связка уже на грани.
Ошибки при выборе объема
- Брать большой бак ради производительности. Агрегат на 200 л/мин с баком 100 литров будет накачиваться долго, а при длительной работе отстанет так же, как и маленький.
- Экономить на объеме для покраски. При малом ресивере давление на краскопульте «гуляет», а мотор подает в бак горячий влажный воздух.
- Игнорировать вес. Агрегат на 100 литров весит 70–100 кг, его не получится возить на дачу в легковой машине.
- Забывать про дополнительный бак. Иногда дешевле поставить отдельный ресивер к уже имеющемуся компрессору, чем менять его целиком.
Дополнительный ресивер: когда имеет смысл
Если головка справляется по производительности, но пиковые расходы короткие и большие, например при бортировке колес, можно подключить второй бак через обратный клапан. Его объем суммируется с основным. Такой бак должен быть рассчитан на то же или более высокое давление, иметь предохранительный клапан и кран слива. Использовать для этого газовые баллоны или самодельные емкости нельзя — это опасно.
Что выбрать
Для подкачки и продувки достаточно компрессора на 24 литра. Универсальный выбор для гаража с гайковертом и мелкой покраской — модели на 50 литров. Для покраски кузова, пескоструя и шиномонтажа ориентируйтесь на агрегаты из подборки компрессоров на 100 литров.