Как настроить сварочный инвертор, если на панели одна ручка тока, а в другом аппарате три крутилки и экран? Логика везде одинаковая: основной параметр — сварочный ток, остальные функции лишь помогают поджечь дугу и удержать ее. Ниже пошаговый порядок настройки для ручной дуговой сварки покрытым электродом (MMA) с расчетом и признаками правильного режима.
Шаг 1. Определяем электрод и полярность
Режим начинается не с аппарата, а с пачки. Диаметр стержня привязывают к толщине детали: двойка идет на лист полтора-два миллиметра, 2,5 мм — на металл до трех миллиметров, тройка — на детали от трех до пяти, четверка — на все, что толще. Затем выбирают полярность: рутиловые МР-3, АНО-21, ОК-46 обычно варят прямой (держак на минусе), основные УОНИ 13/55 — обратной (держак на плюсе). Неверная полярность дает рваную дугу и брызги, и никакая ручка тока это не исправит.
Шаг 2. Считаем стартовый ток
Для первой прикидки пригодится эмпирическое правило: стартовый ток в амперах равен диаметру, умноженному на сумму двадцати и шестикратного диаметра.
| Диаметр электрода | Расчет | Стартовый ток | Нижнее положение, рабочий диапазон |
|---|---|---|---|
| 2 мм | (20 + 12) × 2 | 64 А | 50–70 А |
| 2,5 мм | (20 + 15) × 2,5 | 88 А | 70–95 А |
| 3 мм | (20 + 18) × 3 | 114 А | 95–130 А |
| 4 мм | (20 + 24) × 4 | 176 А | 140–190 А |
Поправки на условия:
- вертикаль, которую ведут снизу вверх, — убавить 10–15%;
- шов над головой — убавить еще больше, на 15–20%;
- тонкий металл на грани прожога — минус 10% и сварка короткими участками;
- массивная холодная деталь, мороз в гараже — плюс 5–10%;
- основное покрытие — на 5–10% ниже, чем рутиловое того же диаметра.
Пример: электрод МР-3 диаметром 3 мм, угловой шов в вертикали. Стартовые 114 А минус 12% дают около 100 А — с этого значения начинаем пробу.
Шаг 3. Вспомогательные функции
| Функция | Что делает | Когда менять |
|---|---|---|
| Hot Start | кратковременно повышает ток в момент поджига | электрод плохо зажигается, особенно основной или отсыревший |
| Arc Force | автоматически подкидывает ампер, когда зазор сокращается | электрод тухнет и вязнет в глубокой разделке или в угловом шве |
| Anti-Stick | сбрасывает ток при залипании | обычно включен постоянно, отдельно не настраивается |
| VRD | снижает напряжение холостого хода до безопасного | работа в сырых помещениях, металлических емкостях |
На простых моделях Hot Start и Arc Force выставлены заводом. Если регулировки есть, начинайте с середины шкалы. Для тонкого металла Arc Force уменьшают, чтобы не прожигать, а для УОНИ и работы в разделке увеличивают. Слишком большой Hot Start на тонком листе сразу прожигает отверстие в месте поджига.
Шаг 4. Проба на пластине
Возьмите обрезок той же толщины и марки, что и деталь, и проварите валик 10–15 см. Признаки правильного режима:
- дуга горит ровно с мягким шипением, без треска и хлопков;
- электрод не липнет и не тухнет при длине дуги, равной его диаметру;
- шов выпуклый умеренно, края плавно переходят в основной металл без подрезов;
- шлак отходит легко, под ним нет пор;
- на обратной стороне тонкого металла видно равномерное потемнение, но без прожогов.
Если металл растекается, а по краям появляются канавки-подрезы — ток велик, снизьте на 10 А. Если валик высокий и узкий, «сидит» на поверхности, а шлак затекает вперед — ток мал, добавьте 10 А. Шаг 5–10 А удобен: за 2–3 пробы режим найден.
Особенности разных аппаратов
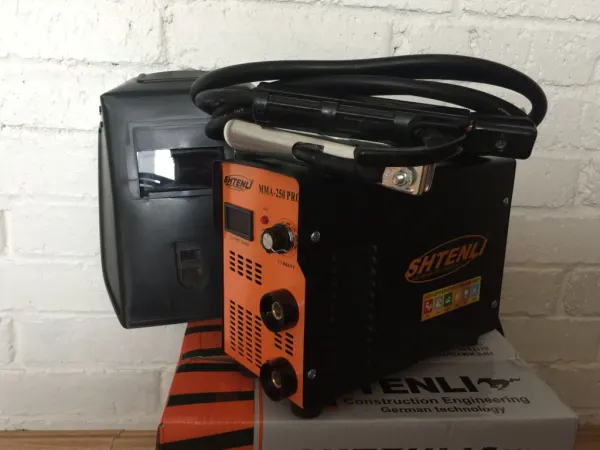
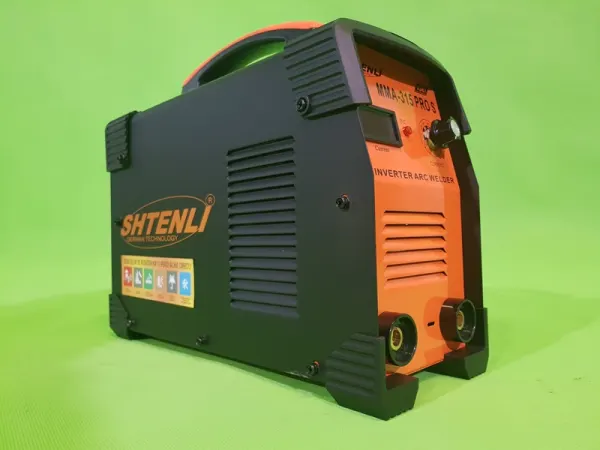
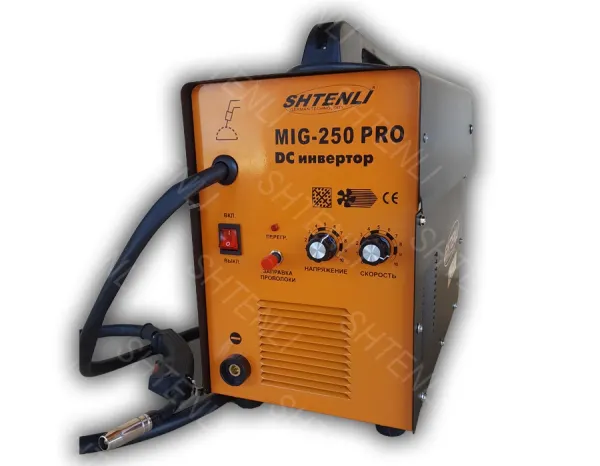
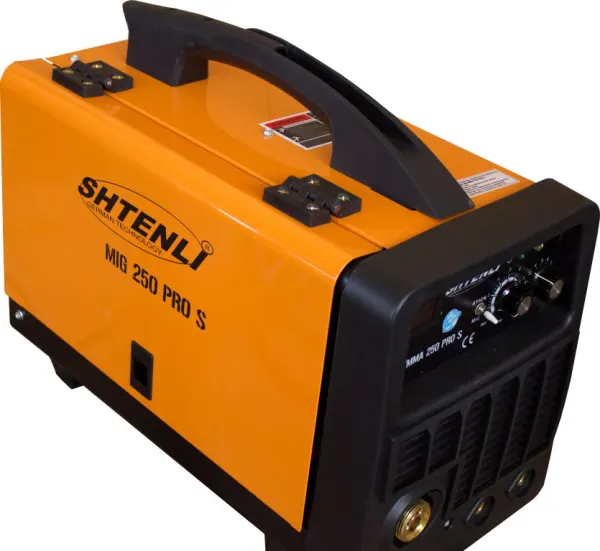
На моделях с цифровым дисплеем ток выставляется точно. Важен и диапазон. Возьмем Shtenli MMA-250 PRO: ручка проходит путь от 20 до 250 А, что позволяет и аккуратно варить тонкий профиль двойкой, и работать электродом 4 мм. У аналоговых шкал деления бывают условными, поэтому ориентируйтесь на пробу, а не на риску. Компактные аппараты вроде Huter R-180 или Tundra 9424359 согласно каталогу, принимают электроды не толще 3,2 мм при нижней границе 1,6: для них верхний предел практической работы — тройка в нижнем положении. Если нужно уверенно варить четверкой на 170–180 А длительное время, берите модель с запасом, например Shtenli MMA-315 PRO.
Отдельно стоит сказать о настройке под конкретное изделие. Если варите серию одинаковых узлов, например десять кронштейнов из уголка 40×4, запишите найденный ток маркером на корпусе или в блокноте вместе с маркой и диаметром электрода. В следующий раз не придется тратить пробы. Для аппаратов без цифровой индикации полезно один раз откалибровать шкалу: сделать валики на трех положениях ручки и отметить, при каком делении тройка горит стабильно.
Помните про просадку сети: при 190 В на входе инвертор может не выдать номинальный максимум, и выставленные на ручке 160 А на деле окажутся меньше.
Итог
Настройка сводится к четырем шагам: электрод и полярность, стартовый ток по формуле, поправка на положение и условия, проба с коррекцией по 5–10 А. Hot Start и Arc Force подкручивайте только при конкретных проблемах — плохом поджиге или затухании в разделке. Аппарат с удобной регулировкой и запасом по току можно выбрать среди сварочных инверторов а для работы четверкой и пятеркой — среди аппаратов с током 250 А и выше.