Как избежать деформации при сварке, спрашивают почти все, кто впервые сварил раму из профильной трубы или приварил лист к каркасу. Результат знаком: прямоугольник превратился в параллелограмм, лист вздулся «хлопуном», а стойка отклонилась от вертикали. Коробление — не брак сварщика как такового, а физика нагрева и остывания металла. Но управлять ею вполне можно.
Почему металл ведет
При сварке узкая полоса металла нагревается до плавления, а соседние участки остаются холодными. Нагретая зона пытается расшириться, холодный металл ей мешает, и она пластически сжимается. При остывании шов укорачивается и тянет детали к себе. Сталь при нагреве на 1000 °C удлиняется примерно на 1,2%: шов длиной 500 мм стремится стать короче на доли миллиметра, и этого хватает, чтобы край рамы ушел на несколько миллиметров.
| Вид деформации | Как проявляется | Типичная ситуация |
|---|---|---|
| Продольная усадка | деталь становится короче | длинный шов на полосе |
| Поперечная усадка | зазор между деталями сокращается | стыковой шов листа |
| Угловая | детали складываются к шву | тавр, угловое соединение |
| Изгиб | балка выгибается дугой | шов с одной стороны профиля |
| Потеря устойчивости | волны, «хлопуны» на листе | лист 1–2 мм на каркасе |
Конструктивные приемы
Многое решается еще до зажигания дуги.
- Минимальный катет. Лишний наплавленный металл — лишняя усадка. Для профиля со стенкой 2 мм достаточно катета 2–2,5 мм.
- Симметрия. Швы располагают попарно относительно оси детали, чтобы усадки компенсировали друг друга.
- Прерывистые швы там, где не нужна герметичность: участки по 30–50 мм с шагом 100–150 мм.
- Точная подгонка. Большой зазор заполняется металлом, а это опять усадка.
Закрепление и прихватки
Жесткое закрепление — самый простой способ. Раму собирают на ровном сварочном столе или выверенной плите, детали прижимают струбцинами и магнитными угольниками. Прихватки ставят с шагом 15–25 см на профиле и 5–10 см на тонком листе, обязательно с обеих сторон соединения. После прихватки проверяют диагонали: у прямоугольной рамы они должны совпадать с точностью 1–2 мм.
Пример: рама 2000×1000 мм из трубы 40×40×2. Теоретическая диагональ — √(2000² + 1000²) ≈ 2236 мм. Если после прихватки одна диагональ 2236, а другая 2241 мм, раму поджимают по длинной диагонали струбциной до совпадения и только потом обваривают углы.
Порядок наложения швов
Порядок значит больше, чем ток. Главное правило — не варить длинный шов за один проход от края до края.
- Обратноступенчатый способ: шов делят на участки по 100–200 мм, каждый варят в направлении, противоположном общему ходу.
- Вразброс: участки варят в шахматном порядке, переходя на противоположную сторону детали.
- От центра к краям: на листе и фермах начинают с середины, чтобы напряжения выходили на свободные края.
- Попеременно с двух сторон: на тавре варят участок с одной стороны, затем симметричный — с другой.
- Паузы: дайте узлу остыть до 60–80 °C, прежде чем варить соседний шов.
Обратный выгиб и режимы
Если угловую деформацию нельзя предотвратить, ее компенсируют. Перед сваркой тавра вертикальную деталь отклоняют на 2–3° в сторону, противоположную шву. После остывания она встает ровно. Так же поступают с балками: их предварительно выгибают в обратную сторону.
| Толщина металла | Способ сварки | Электрод/проволока | Ток, А | Как варить |
|---|---|---|---|---|
| 0,8–1,5 мм | полуавтомат | 0,6–0,8 мм | 40–70 | точки и короткие стежки |
| 2 мм | электрод | 2 мм | 50–65 | участки 30–40 мм |
| 3 мм | электрод | 2,5 мм | 75–90 | обратноступенчато |
| 4–6 мм | электрод | 3 мм | 100–125 | вразброс, с паузами |
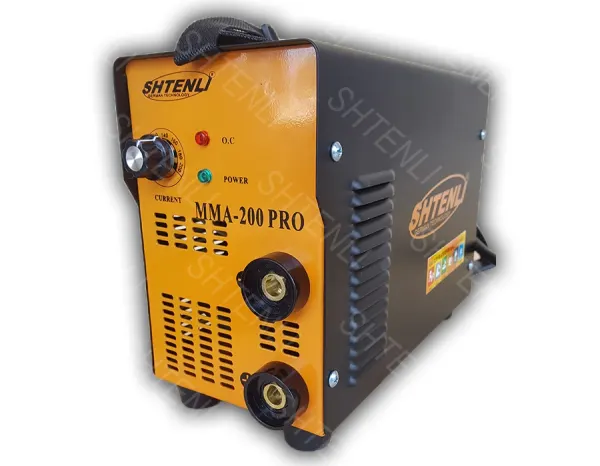
Тонкий лист проще всего варить полуавтоматом: дуга концентрированная, металл прогревается меньше. Для таких работ подходят Shtenli MIG-220 PRO S и Shtenli MIG-250 PRO S; у обоих горелка снимается через стандартный евроразъем. Посмотреть все модели можно в разделе сварочных полуавтоматов. Для каркасов из профиля электродом подойдет инвертор с точной регулировкой малых токов, например Shtenli MMA-200 PRO или Интерскол ИСА-160/7.0.
Если деталь все-таки повело
Небольшую деформацию исправляют механически — прессом, струбциной или кувалдой через подкладку. Для профиля и балок применяют тепловую правку: выпуклую сторону нагревают горелкой клиньями до вишневого цвета (около 650–700 °C) и дают остыть; металл сжимается и вытягивает деталь обратно. «Хлопуны» на листе убирают точечным нагревом и резким охлаждением мокрой тряпкой. Важно не перегревать: при светло-красном цвете сталь теряет прочность.
Что выбрать
Самая надежная стратегия — комбинировать приемы: точная подгонка, жесткое закрепление, частые прихватки, короткие участки вразброс и минимальный катет. Обратный выгиб берите для тавров и угловых узлов, правку оставьте на крайний случай. Тонкий металл варите полуавтоматом, профиль от 2 мм — электродом с паузами на остывание.