Функции сварочного инвертора hot start, arc force, а также anti-stick встречаются в описании почти каждого современного аппарата для ручной дуговой сварки. Часто их перечисляют одной строкой, не объясняя, что они дают. Между тем именно эти «помощники» отличают инвертор от старого трансформатора: с ними легче зажечь дугу, удержать её на неровном металле и не испортить электрод при залипании. Разберём, как работает каждая функция, когда её стоит регулировать и что выбрать, если вы только учитесь варить.
Hot Start — горячий старт
В момент поджига электрод и металл холодные, обмазка ещё не прогрелась, и дуга зажигается неохотно. Горячий старт на короткое время — обычно 0,2–0,5 секунды — повышает ток выше выставленного. Конец электрода быстро разогревается, дуга загорается с первого касания, а в начале шва нет непровара.
Пример. На аппарате стоит 100 А под «тройку», Hot Start настроен на +30%. В момент касания аппарат выдаёт 130 А, через долю секунды возвращается к 100 А. На тонком металле такой «бросок» может дать прожог в начальной точке, поэтому там величину горячего старта уменьшают.
| Ситуация | Рекомендуемый Hot Start | Почему |
|---|---|---|
| Рутиловые электроды, металл 3–6 мм | 20–30% | лёгкий поджиг без прожога |
| Основные электроды УОНИ | 40–60% | обмазка зажигается тяжелее |
| Тонкий металл 1–2 мм | 0–10% | риск прожечь начало шва |
| Ржавый или окрашенный металл | 40–50% | нужно пробить загрязнения |
| Холодный гараж зимой | 30–50% | металл и электрод остывшие |
Arc Force — форсаж дуги
Во время сварки длина дуги постоянно меняется: рука дрогнула, электрод ушёл в расплав, капля металла закоротила промежуток. При слишком короткой дуге напряжение падает, и без помощи она гаснет. Форсаж отслеживает падение напряжения и кратковременно добавляет ток, чтобы капля оторвалась, а дуга продолжила гореть.
Особенно полезен Arc Force при сварке в вертикальном и потолочном положениях, где сварщик держит короткую дугу, а также электродами с основным покрытием. На регулируемых аппаратах форсаж выставляется в процентах или условных делениях. Небольшие значения дают мягкую дугу и мало брызг, большие — жёсткую, «копающую», с глубоким проплавлением, но и с разбрызгиванием.
Anti-Stick — антизалипание
Если электрод всё же прилип к металлу, обычный трансформатор продолжает гнать через него ток: стержень раскаляется докрасна, обмазка осыпается, электрод испорчен, а аппарат перегревается. Антизалипание определяет короткое замыкание длительностью больше 0,5–1 секунды и снижает ток до минимального. Электрод остаётся холодным, его спокойно отламывают покачиванием и продолжают работу.
Эта функция почти никогда не регулируется — она либо есть, либо нет. Для новичка она полезна больше всего.
VRD — снижение напряжения холостого хода
У многих инверторов напряжение холостого хода 60–90 В. В сухих условиях это безопасно, но во влажном подвале, на мокрой земле или внутри металлической ёмкости риск поражения током растёт. Функция VRD держит на держаке 12–24 В, пока дуга не горит, и поднимает напряжение только в момент касания электродом металла. Пример модели с этой функцией в названии — Wester MMA-VRD 200 на 200 А от сети 220 В. Обратная сторона VRD — поджиг становится чуть менее уверенным.
Регулируемые функции или автоматические
| Вариант | Как устроено | Кому подходит |
|---|---|---|
| Всё автоматически | фиксированные значения от завода | новичок, хозяйственные работы |
| Регулируемый Hot Start | ручка или пункт меню | работа разными электродами |
| Регулируемые Hot Start и Arc Force | цифровое меню | опытный сварщик, трубы, вертикаль |
| Плюс импульсный режим | дополнительная настройка частоты | тонкий металл и нержавейка |
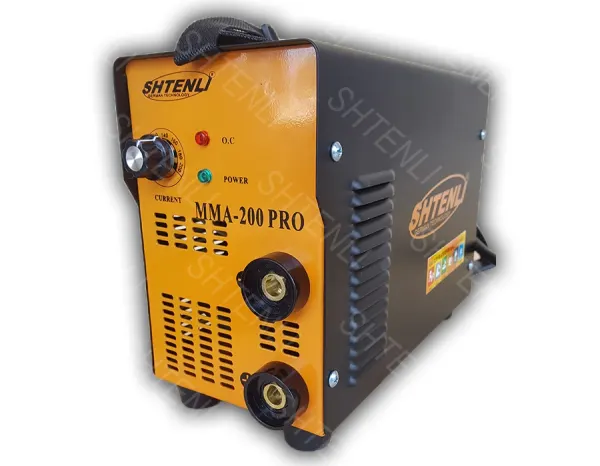
Для бытовых работ достаточно автоматических функций — например, в инверторе Shtenli MMA-200 PRO с диапазоном 20–220 А или в Сварог REAL Smart ARC 200. Если хочется гибкой настройки и импульса, смотрите аппараты с цифровым управлением, такие как Кедр UltraARC-250S Pulse Digital. Наличие и диапазон регулировок у конкретной модели проверяйте в паспорте.
Как настроить функции: порядок
- Сначала выставьте основной ток под диаметр электрода и толщину детали.
- Hot Start начните с 20–30% и прибавляйте, если дуга зажигается не с первого раза.
- Arc Force держите на минимуме для горизонтальных швов рутилом, увеличивайте для вертикали и основных электродов.
- Если много брызг и подрезы — уменьшите форсаж.
- Если начало шва прожигается — уменьшите горячий старт.
- Сделайте пробный шов на обрезке того же металла и только потом варите деталь.
Итог
Функции сварочного инвертора hot start, форсаж и anti-stick не делают сварщика профессионалом, но снимают три главные проблемы начинающих: тяжёлый поджиг, обрыв дуги и прилипание электрода. Для дома и дачи хватит аппарата с автоматическими функциями, для разных электродов и сложных положений пригодится регулировка. Модели с нужным набором подберёте в каталоге сварочных инверторов.