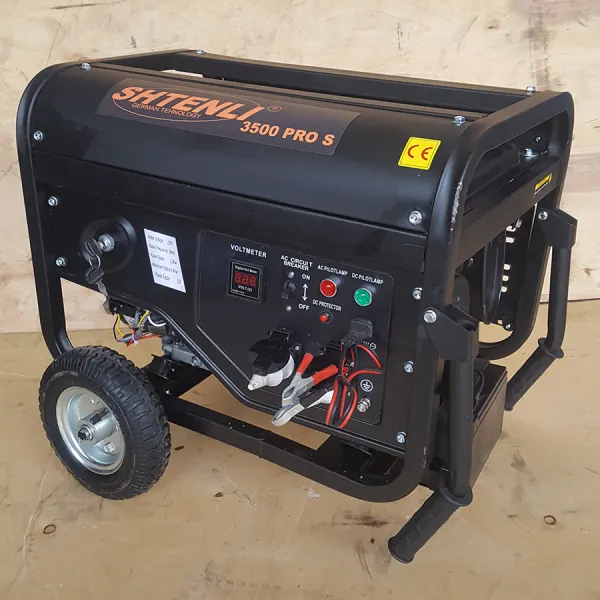
Генератор для сварочного полуавтомата нужен, когда варить приходится вдали от сети: каркас теплицы на новом участке, навес и ворота во дворе, металлоконструкции на стройке под Минском. Полуавтомат MIG/MAG удобен тем, что проволока подается сама, шов получается аккуратным даже на тонком металле. Но он чувствительнее к качеству питания, чем ручная дуговая сварка электродом: при просадке напряжения дуга начинает «стрелять», а подача проволоки сбивается. Поэтому расчет мощности станции здесь важнее, чем кажется.
Сколько потребляет полуавтомат на разных режимах
Паспортная надпись «200 А» на аппарате означает максимальный ток, а не постоянную нагрузку. Реальное потребление зависит от тока, выставленного сварщиком под конкретный металл и проволоку. На дуге полуавтомата напряжение примерно 14 + 0,05 × I вольт, а мощность на выходе — произведение тока на это напряжение.
| Ток сварки | Проволока | Толщина металла | Потребление аппарата | Генератор, номинал |
|---|---|---|---|---|
| 60–100 А | 0,6–0,8 мм | лист 0,8–2 мм | до 2,5 кВА | от 3,5 кВт |
| 100–140 А | 0,8–1,0 мм | 2–4 мм | 2,5–4 кВА | от 5 кВт |
| 150–180 А | 1,0 мм | металл 4–6 мм | 4–5,5 кВА | 6–7 кВт и больше |
| 180–220 А | 1,0–1,2 мм | 6–8 мм | 5,5–7 кВА | от 8 кВт |
Порошковая проволока без газа требует примерно тех же токов, что и сплошная, поэтому таблица подходит для обоих вариантов.
Пример расчета для тока 160 А
Допустим, нужно варить профильную трубу 60×40 со стенкой 3–4 мм проволокой 1,0 мм на 160 А.
- Напряжение дуги: 14 + 0,05 × 160 = 22 В.
- Мощность на дуге: 160 × 22 = 3520 Вт.
- С учетом КПД инвертора 0,85: 3520 / 0,85 ≈ 4140 Вт активной мощности.
- Если в аппарате нет корректора коэффициента мощности (PFC), cos φ около 0,7, и полная мощность составит 4140 / 0,7 ≈ 5,9 кВА. С PFC (cos φ 0,95) — около 4,4 кВА.
- Запас 20% на устойчивость дуги и двигатель подачи: генератор от 5,3 кВт для аппарата с PFC и от 7 кВт без него.
Отсюда практическое правило: станцию берут на 1,2–1,5 номинала от потребляемой полной мощности на рабочем токе, а не от надписи «200 А».
Какие станции подходят для полуавтомата
| Модель | Номинал / пик, кВт | Под какой режим |
|---|---|---|
| Top Weld GG-4500 | 3,2 / 3,5 | тонкий лист и проволока до 0,8 мм |
| Top Weld GG-6500 | 5 / 5,5 | до 140–150 А, металл 2–4 мм |
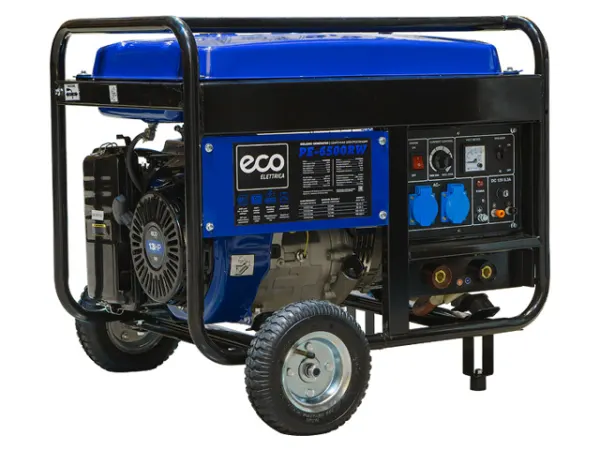
| ECO PE-6500RW | 5 | сварочная станция, розетка 220 В для полуавтомата |
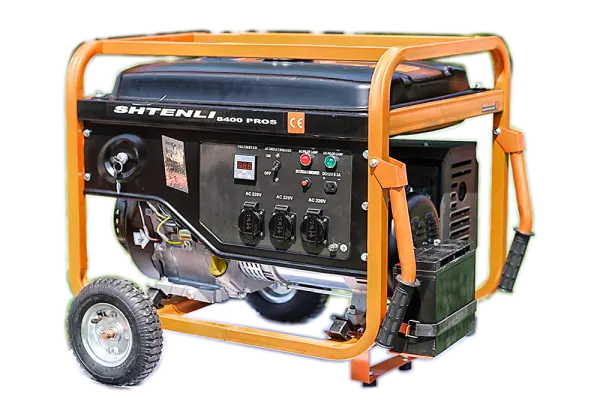
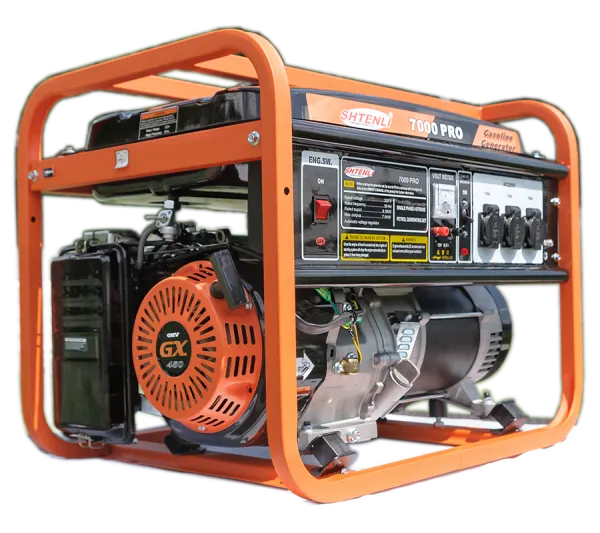
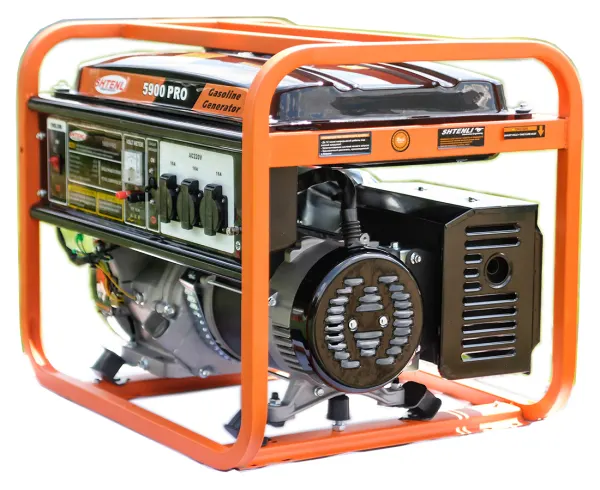
| Shtenli 5900 PRO | 6 | до 160 А с аппаратом с PFC |
| Weima WM7000 | 6,5 / 7 | 160–170 А без PFC |
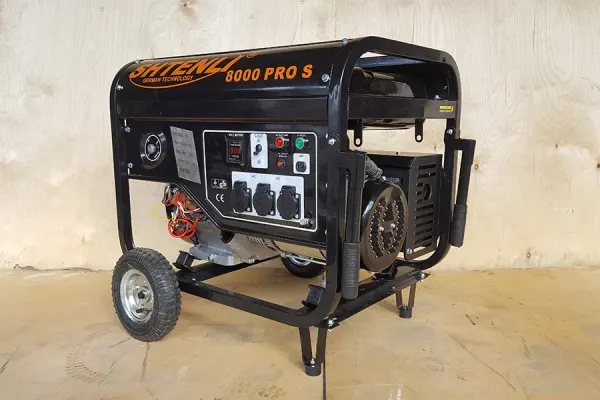
| Shtenli PRO S 8400 | 7 | до 180–200 А, толстая проволока 1,2 мм |
Для дачных работ с тонкостенной трубой хватит Top Weld GG-6500 с номиналом 5 кВт. Если планируете варить толще 4 мм, берите станцию 6–7 кВт: Shtenli 5900 PRO или Shtenli PRO S 8400 с тремя розетками и электростартером. Отдельный вариант — ECO PE-6500RW: встроенный сварочный модуль постоянного тока позволяет варить электродом без отдельного аппарата, а полуавтомат подключают к ее розетке 220 В. Другие варианты — в подборке сварочных генераторов.
ПВ, газ и подача проволоки
Параметр ПВ говорит, какую долю десятиминутного цикла полуавтомат способен варить, не перегреваясь. При ПВ 60% на 160 А полуавтомат 6 минут работает и 4 остывает. Генератор при этом получает рваную нагрузку: то почти полная мощность, то холостой ход. Двигатель станции должен быстро подхватывать обороты, поэтому маломощные модели «впритык» дают неровный шов.
Подогреватель углекислоты на 36 В потребляет 100–150 Вт, мотор подающего механизма — 30–60 Вт. Их немного, но учитывайте при расчете, если работаете зимой с газовым баллоном.
Трехфазные промышленные полуавтоматы на 380 В от бытовых однофазных станций не работают — для них нужен генератор с трехфазным выходом и мощностью от 10 кВт. Зато многие современные однофазные аппараты допускают питание в диапазоне 160–250 В, и такая терпимость к просадкам заметно упрощает жизнь при работе от бензиновой станции.
Правила подключения
- Полуавтомат включают не сразу: сначала мотор станции минуту-другую крутится без нагрузки и набирает температуру.
- Не подключайте к той же станции болгарку или компрессор во время сварки.
- Сварочный аппарат подключайте медным кабелем 2,5 мм², не длиннее двадцати метров.
- Сначала выключайте сварочный аппарат, потом глушите станцию: выброс напряжения при остановке вреден для электроники.
- Заземлите корпус генератора, особенно при работе на влажном грунте.
Что выбрать
Генератор для сварочного полуавтомата подбирают по рабочему току: до 120 А хватает 5 кВт, для 160 А нужно 6–7 кВт, для 200 А — от 8 кВт. Аппарат с PFC позволяет взять станцию на класс меньше. Синхронный генератор с AVR надежнее держит дугу, а запас мощности защищает и станцию, и инвертор полуавтомата. Станции под сварку током 200 А ищите среди генераторов 8 кВт.